Raccolta completa di metodi e strategie di fresatura
1
Metodo di fresatura
1) Lavorazione di fresatura di base
Incluse: fresatura piana, fresatura di scanalature, fresatura laterale e fresatura di profili.
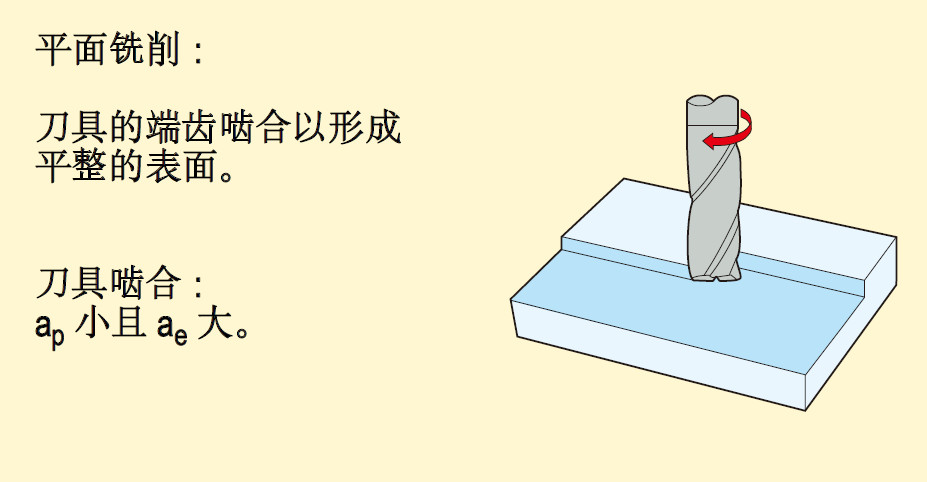
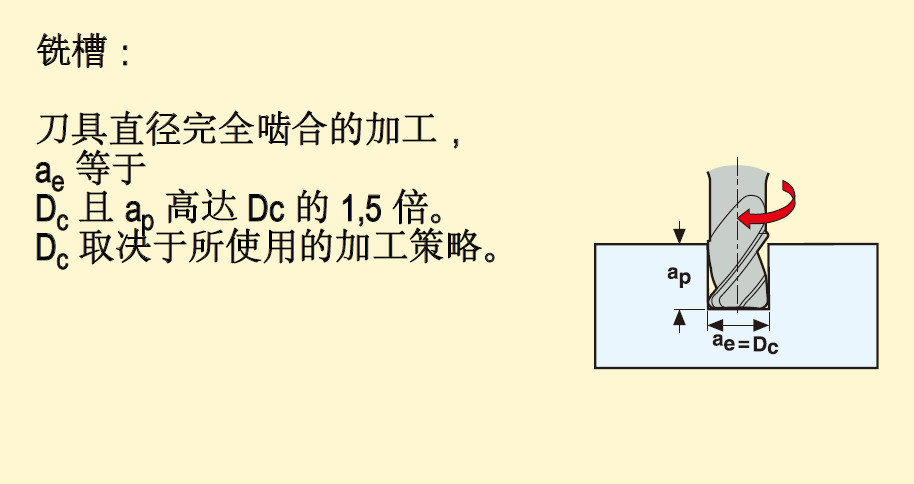
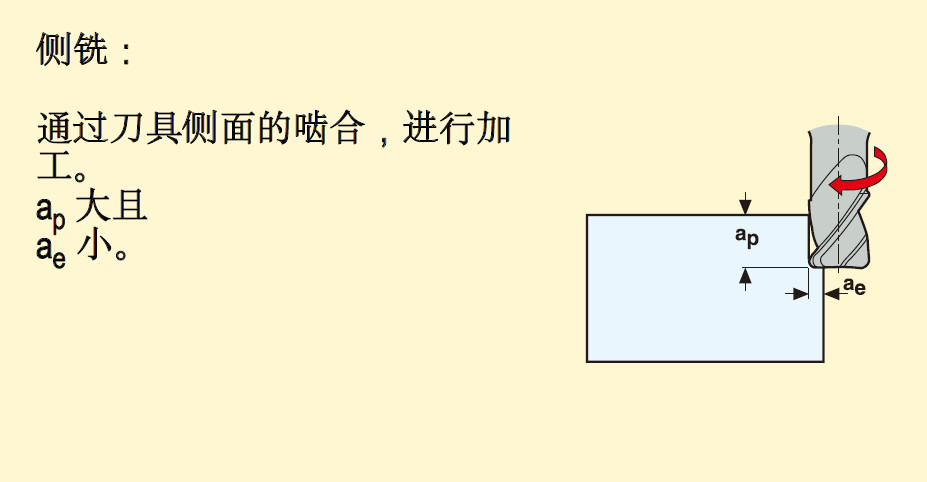
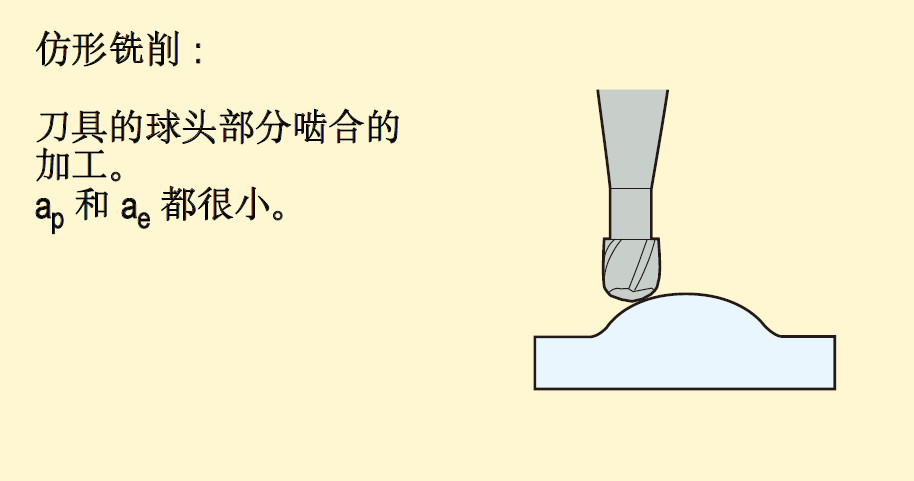
2) Elaborazione avanzata della fresatura
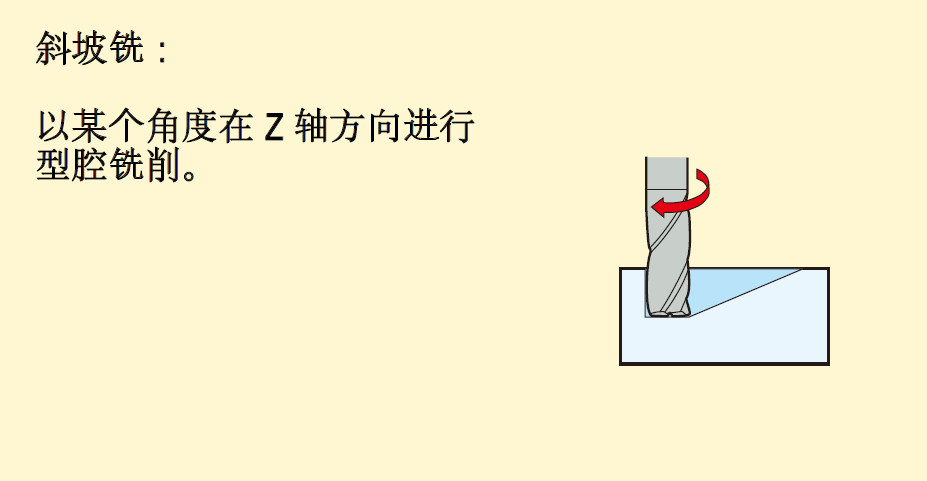
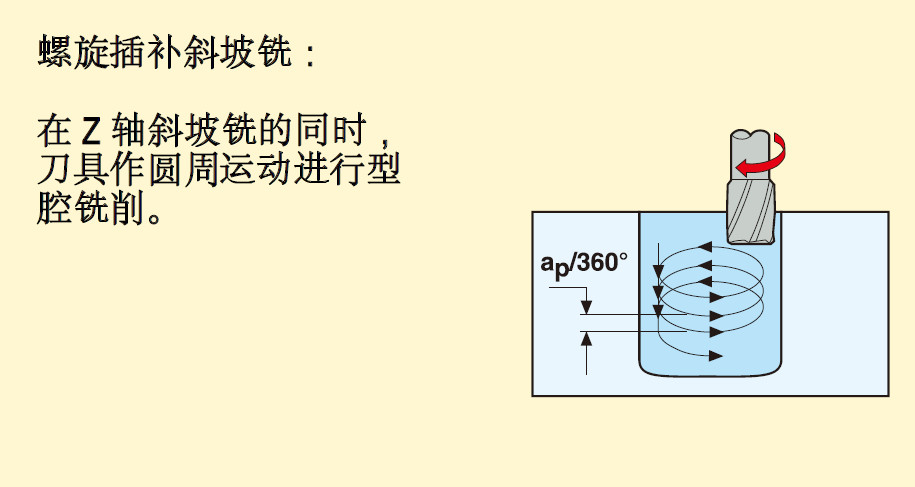
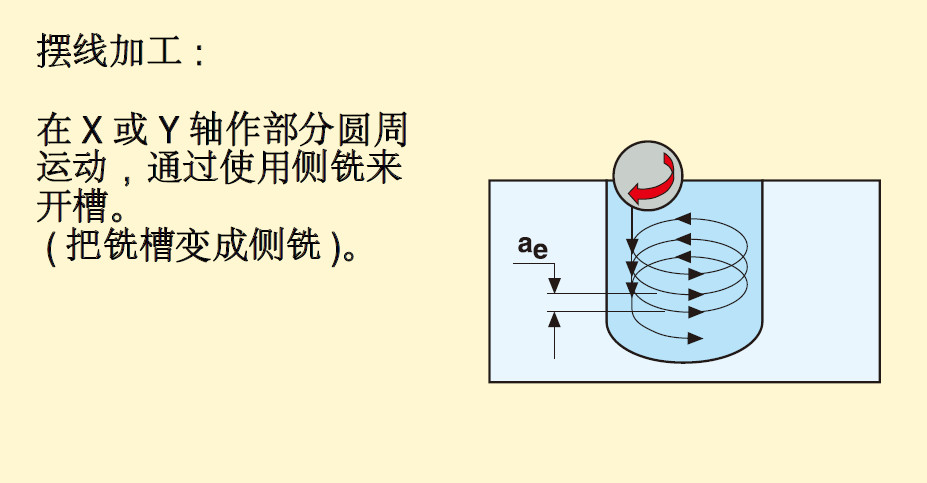
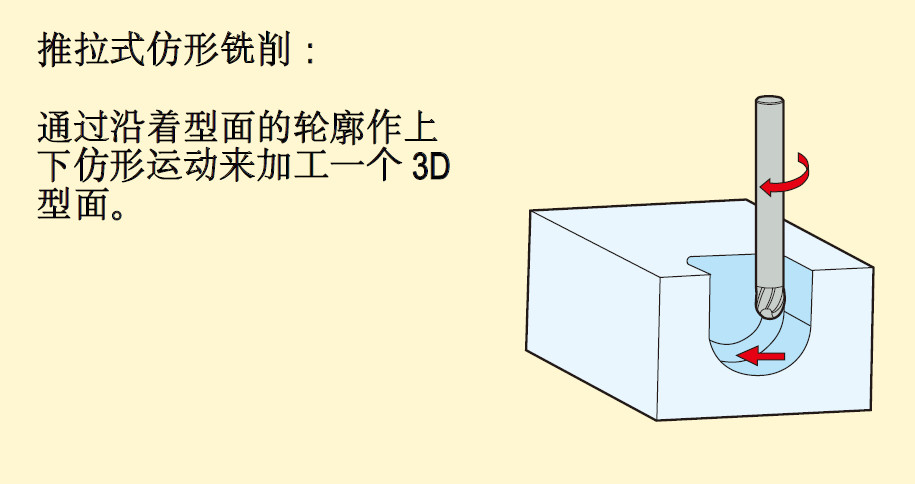
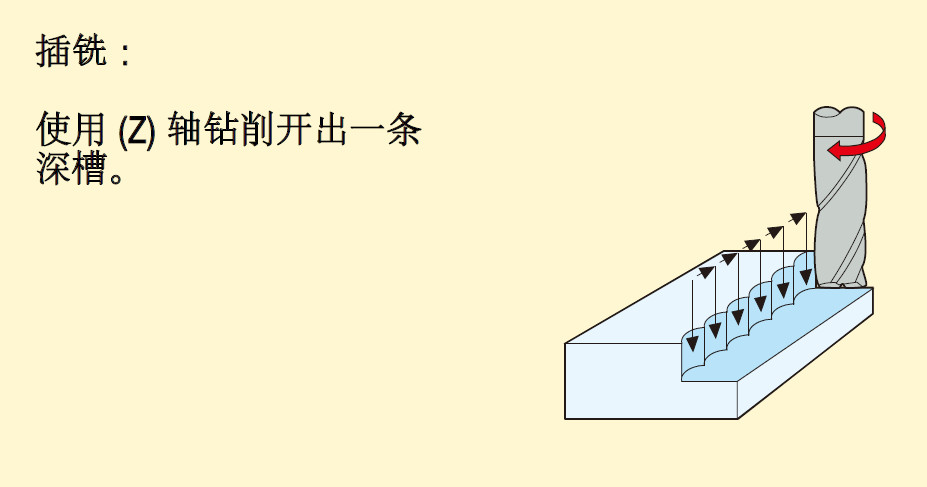
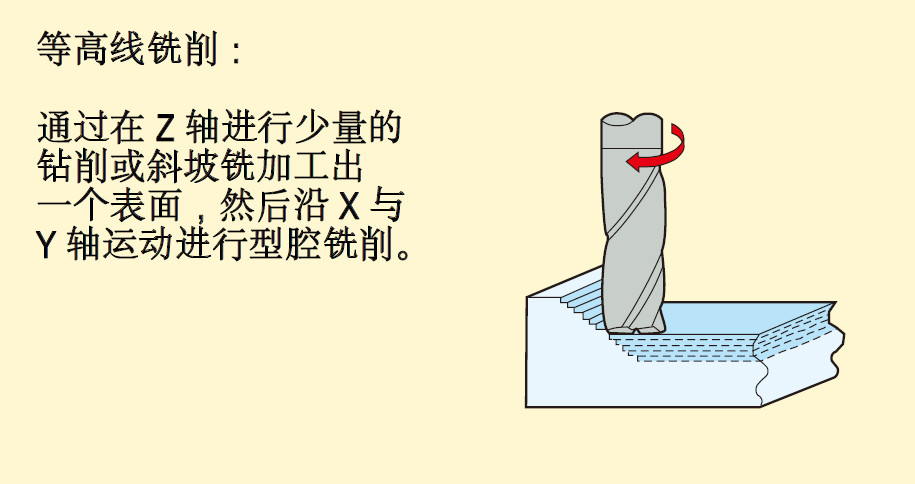
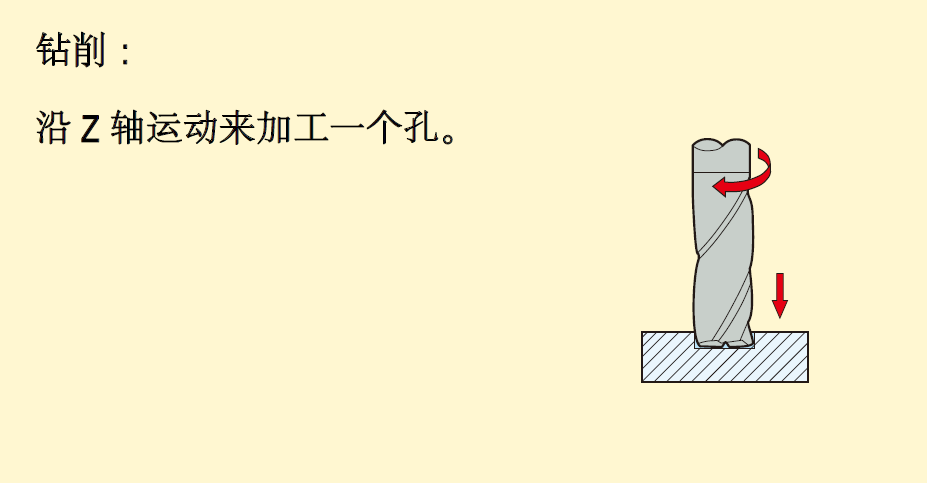
Comprende: fresatura inclinata, interpolazione della filettatura, fresatura cicloidale, fresatura di profili push-pull, fresatura di scanalature, fresatura di contorni e foratura.
2
Definizione della strategia di fresatura
(1) Trattamento ordinario
È una strategia di elaborazione per scopi generali. Il rapporto tra larghezza di taglio e profondità di taglio può variare a seconda del tipo di processo.
1) Caratteristiche dell'utensile: l'utensile ha un tagliente relativamente lungo e un diametro del nucleo più piccolo e non richiede requisiti di elevata precisione.
2) Requisiti delle macchine utensili: nessun requisito particolare.
3) Campo di applicazione: con la tecnologia CNC di base, i metodi di lavorazione avanzati con elevata difficoltà non sono realizzabili; La velocità di rimozione del metallo può raggiungere solo un livello medio; Le aree di applicazione comprendono solitamente lotti di piccole dimensioni e un'ampia gamma di materiali.
(2) Lavorazione ad alta velocità
Si tratta di una strategia di lavorazione che combina piccola profondità di taglio radiale, elevata velocità di taglio e avanzamento; Secondo il metodo adottato, è possibile ottenere un'elevata velocità di rimozione del materiale e un basso valore Ra. Le caratteristiche tipiche di questa strategia sono basse forze di taglio, minore trasferimento di calore all'utensile e al pezzo, ridotta formazione di bave ed elevata precisione dimensionale del pezzo; Durante la lavorazione ad alta velocità, l'utilizzo di velocità di taglio più elevate rispetto alla lavorazione normale può ottenere tassi di rimozione del metallo elevati e una buona ruvidità superficiale.
1) Caratteristiche dell'utensile: Stabile (diametro del nucleo più grande e lunghezza di taglio più corta), spazio per i trucioli libero e ben formato, favorevole a una buona rimozione dei trucioli e al rivestimento.
2) Requisiti della macchina utensile: controllo CNC ad alta velocità, alta velocità e avanzamento rapido del banco di lavoro.
3) Campo di applicazione: l'acciaio temprato (48-62 HRC) nell'industria degli stampi è soggetto a lavorazione di semiprecisione e lavorazione di precisione, con tempi di consegna brevi. Se si utilizzano gli utensili da taglio corretti e metodi di lavorazione avanzati, questa tecnologia può essere applicata anche a molti altri materiali.
(3) Elaborazione ad alte prestazioni
È una strategia di lavorazione che può raggiungere un tasso di rimozione del metallo molto elevato. La caratteristica tipica di questa strategia è che la larghezza di taglio è doppia rispetto a Dc e la profondità di taglio è 1-1,5 volte rispetto a Dc, a seconda del materiale del pezzo; Durante la lavorazione ad alte prestazioni, l'utilizzo di un metodo di lavorazione con un carico di truciolo molto più elevato rispetto alla lavorazione ordinaria può raggiungere velocità di rimozione del metallo estremamente elevate.
1) Caratteristiche dell'utensile: Una struttura di trattenimento dei trucioli appositamente sviluppata sulla scanalatura di rimozione dei trucioli dell'utensile, con una piccola punta della lama piatta o curva a 45 gradi per protezione, uno spazio di trattenimento dei trucioli particolarmente liscio, rivestimento, con o senza impugnatura laterale fissa .
2) Requisiti della macchina utensile: elevata stabilità, requisiti di elevata potenza, sistema di bloccaggio ad alta rigidità.
3) Campo di applicazione: Nella produzione e lavorazione su larga scala, l'efficienza produttiva è un indicatore chiave, oppure nella lavorazione di singoli prodotti che richiedono elevate velocità di asportazione del metallo.
(4) Elaborazione di mangimi elevati
Si tratta di una strategia di lavorazione ad avanzamento elevato che combina il taglio completo dell'intero diametro dell'utensile con una profondità di taglio ridotta. Nella lavorazione ad alta velocità di avanzamento, è possibile ottenere un'elevata velocità di rimozione del metallo e una buona ruvidità superficiale utilizzando una velocità di avanzamento più rapida rispetto alla lavorazione normale.
1) Caratteristiche dell'utensile: punta dell'utensile appositamente sviluppata, lunghezza di taglio estremamente ridotta e rivestimento.
2) Requisiti della macchina utensile: elevata stabilità e possibilità di elevata velocità di avanzamento.
3) Aree di applicazione: dall'acciaio dolce all'acciaio bonificato, alla lega di titanio e all'acciaio inossidabile, è ottimo come prelavorazione prima della lavorazione ad alta velocità e può essere utilizzato anche per la lavorazione di cavità profonde. Uno dei vantaggi di questa tecnologia è che per gli utenti è molto conveniente ottenere una programmazione semplice, sicura e veloce in CAM. L'utilizzo della cosiddetta strategia di fresatura dei contorni semplifica la programmazione di forme complesse senza una vasta esperienza di programmazione.
(5) Microelaborazione
Si tratta di una strategia di lavorazione che utilizza diametri utensile estremamente piccoli.
1) Caratteristiche dell'utensile: gamma di diametri da Ø 0,1 a 2,0 mm, lunghezza di taglio corta, ampio intervallo di riduzione del diametro esterno, alta precisione, rivestimento.
2) Requisiti della macchina utensile: elevata precisione del mandrino, elevata velocità di rotazione, CNC e stabilità termica per prevenire l'allungamento del mandrino.
3) Campo di applicazione: esecuzione di varie lavorazioni di cavità su una varietà di materiali.
3
Parametri di fresatura e formule di calcolo
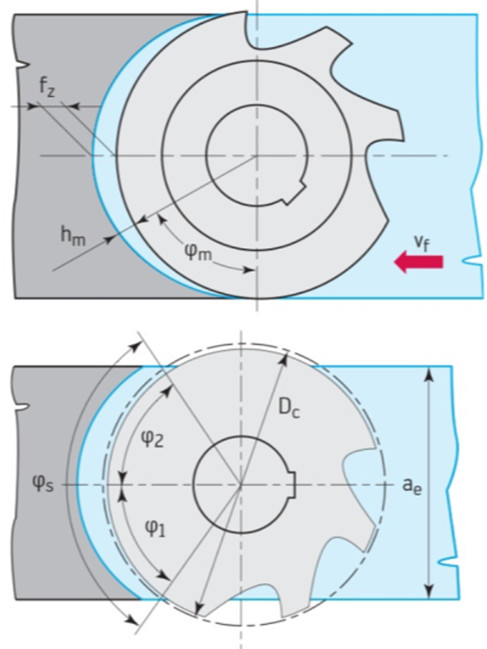
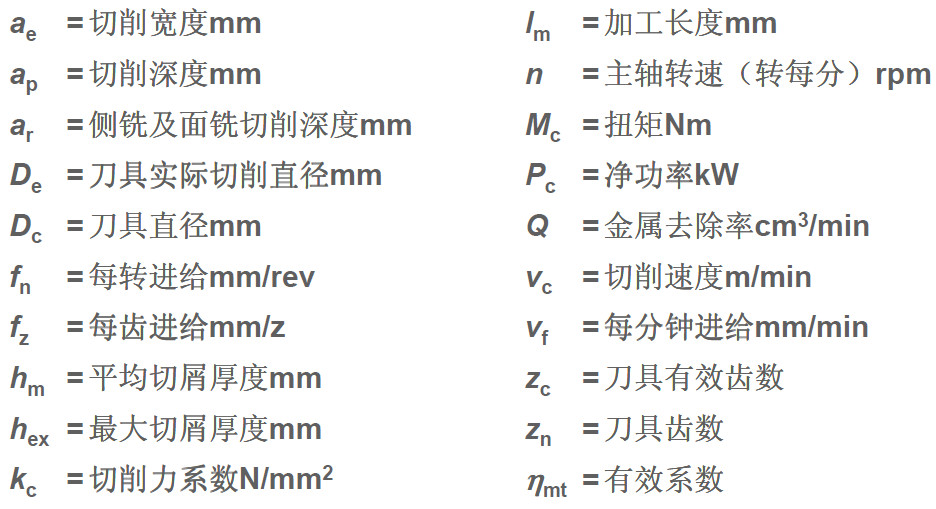
Formula di calcolo dei parametri di taglio:
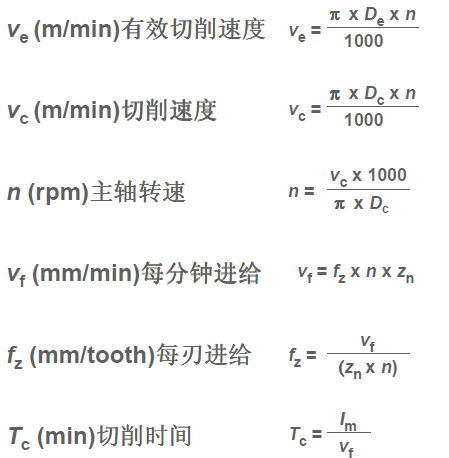
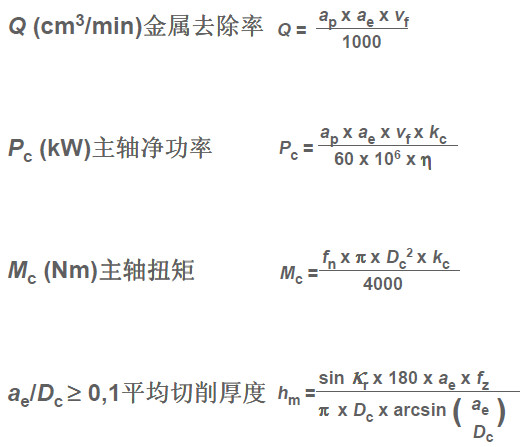
4
Riepilogo della fresatura
1) Controllare la potenza e la rigidezza della macchina utensile per accertarsi che il diametro della fresa utilizzata possa essere il più corto possibile nella sporgenza dell'utensile utilizzato nella macchina utensile;
2) Il numero di denti della fresa è moderato per garantire che non vi siano troppe lame che ingranano contemporaneamente sul pezzo in lavorazione e causano vibrazioni durante la lavorazione. Quando si fresano pezzi o cavità stretti, l'impegno della lama con il pezzo deve essere sufficiente;
3) Velocità di avanzamento per dente adeguata per ottenere buoni risultati di taglio e ridurre l'usura dell'utensile quando i trucioli sono sufficientemente spessi. Adozione di lame con scanalatura ad angolo anteriore per ottenere effetti di taglio uniformi e la potenza più bassa;
4) Il diametro della fresa adeguato alla larghezza del pezzo;
5) Angolo di deviazione principale corretto (45 gradi adatto per fresatura generale);
6) Posizione adeguata della fresa;
7) Utilizzare il fluido da taglio solo quando necessario, la fresatura a secco di solito garantisce una migliore durata dell'utensile.