


Perché il tuo trapano è sempre instabile?
Definire la qualità della lavorazione dei fori è in realtà difficile perché
Se il foro ha requisiti di tolleranza o finitura superficiale rigorosi, la lavorazione secondaria come l'alesatura o l'alesatura solitamente completa il foro fino alla dimensione di lavorazione finale. In questi casi, il valore principale di una punta da trapano potrebbe essere quello di praticare il maggior numero di fori possibile nel minor tempo possibile e ciò che gli utenti possono vedere è se il posizionamento è accurato.
Ma non è sempre così. In alcune applicazioni, dedicare più tempo e impegno può aiutare la punta a soddisfare gli standard di qualità in un'unica operazione. In alternativa, si può determinare che la qualità della perforazione influisce sulla sua capacità di accettare una lavorazione secondaria di alta qualità. Ad esempio, se si fora a una velocità eccessivamente elevata, il calore può far sì che il materiale lavori intensamente, riducendo notevolmente la durata del maschio e persino rendendo il materiale troppo duro per essere maschiato.
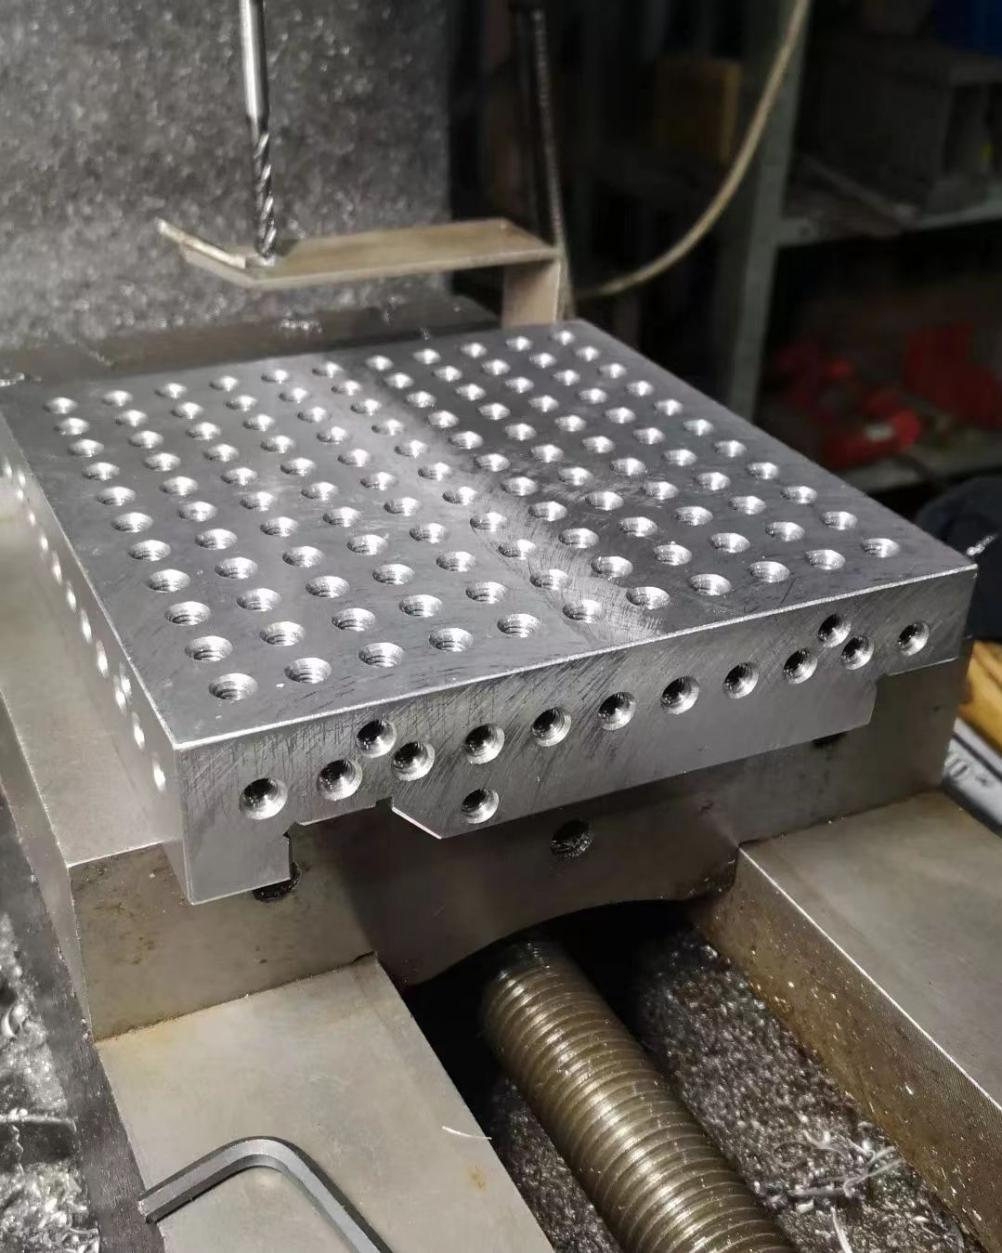
Se una punta da trapano in lega dura esegue 2 o 200 fori, potrebbe essere diverso; Se è 200, il focus sulla qualità potrebbe essere principalmente sulla velocità (efficienza) nel completare il lavoro; Se questo lavoro richiede solo 2 fori, dedicando più tempo e impegno durante il processo di perforazione o utilizzando strumenti appositamente progettati per perforare e alesare i fori in un'unica operazione, è possibile produrre fori che soddisfano le specifiche di qualità senza processi aggiuntivi.
Forse ci sono tre domande che mi vengono in mente qui
Soddisfa la tolleranza del foro.
2 soddisfa i requisiti per la lavorazione dei fori.
Se la concentricità è buona.
Le punte da trapano in lega dura vengono effettivamente applicate in molti campi, ma anche molte tecnologie vengono trascurate. Molto particolare è anche il design degli angoli a spirale, come gli angoli a spirale bassi o le punte per scanalature diritte, che sono molto adatte per materiali a truciolo corto come ghisa e ghisa duttile. Ad esempio, un angolo a spirale di 20-30 gradi è favorevole alla foratura universale in vari materiali duri, poiché questo angolo aiuta a rimuovere i trucioli.
Tuttavia, l'alluminio e il rame tendono ad avere angoli dell'elica elevati, che forniscono un effetto predittivo e aiutano nella rimozione dei trucioli. La scelta di punte con le caratteristiche corrette per materiali e applicazioni specifici prolungherà la durata dell'utensile e otterrà una buona scorrevolezza.
Anche il rivestimento presenta differenze significative. Di solito, ad esempio, alcune marche di punte da trapano utilizzano rivestimenti compositi in grado di esercitare pienamente i loro effetti, inclusi strati di titanio, cromo e silicio titanio.
Il silicio conferisce al rivestimento un elevato potere lubrificante, pertanto i trucioli possono scivolare via ed evitare la formazione di depositi di trucioli. Evitare l'accumulo di trucioli è la chiave per mantenere una buona capacità di taglio dell'utensile ed evitare di lasciare segni sulla parete del foro.
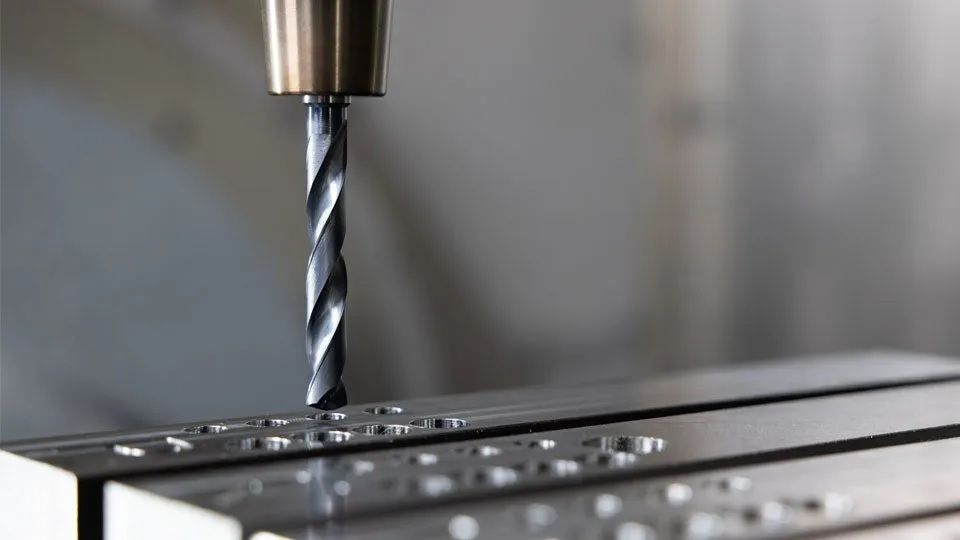
Alcuni nuovi rivestimenti sono combinati con velocità più elevate per rimuovere materiali e produrre pori con buona levigatezza. Questi rivestimenti devono essere in grado di resistere al calore generato dal movimento ad alta velocità.
uno
Controlla i dettagli della punta del trapano
Scegliendo il materiale appropriato della barra, la qualità del foro inizia già dalla progettazione del processo. Se il runout è troppo grande, sacrificherà la precisione, la levigatezza e la concentricità del foro. Lo spessore appropriato del nucleo sulla punta del trapano è importante affinché la punta del trapano mantenga la stabilità durante l'unione con il materiale lavorato, al fine di evitare che la punta del trapano sia troppo grande e sfalsata, il che può rendere il foro troppo grande o influenzare la rettilineità del foro.
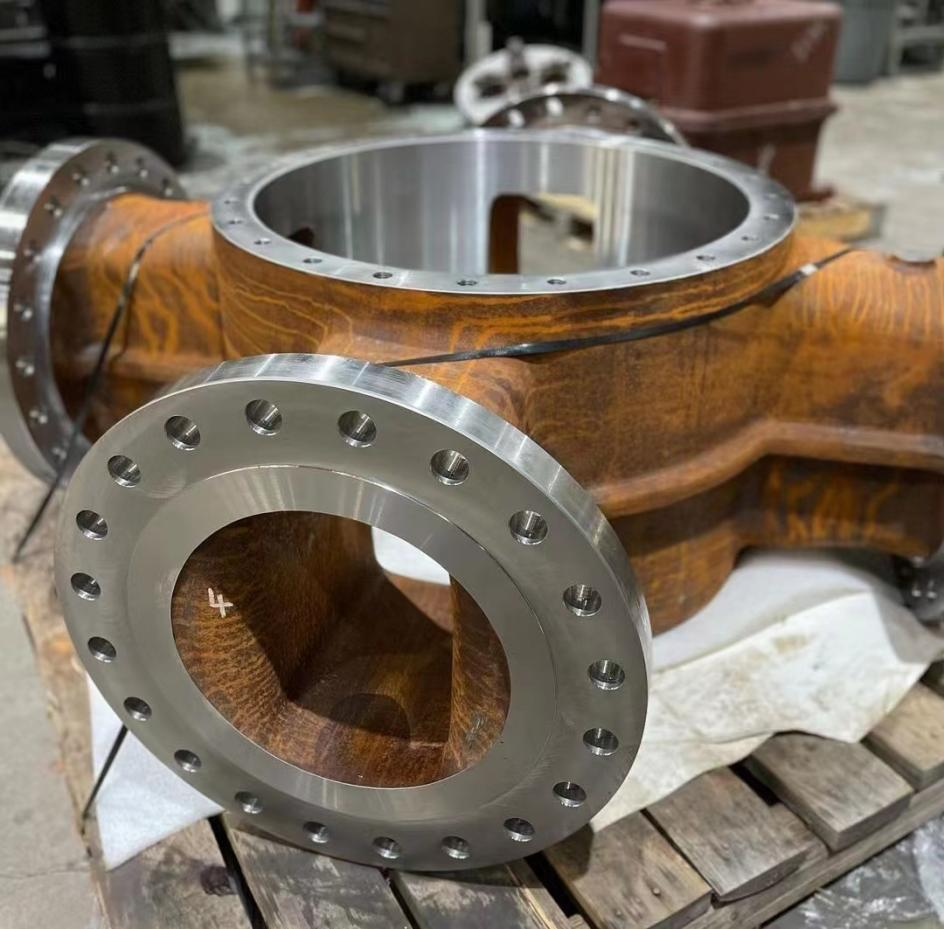
Quando i requisiti di qualità includono il miglioramento delle tolleranze e della finitura superficiale, può essere utile passare dal legamento singolo al legamento doppio sulle punte elicoidali.
Questi bordi stabilizzano la punta del trapano fornendo quattro punti di contatto nel foro e forniscono un effetto lucidante per lasciare un'ottima finitura. I doppi legamenti fungono anche da guida, mantenendo la punta del trapano in movimento in linea retta, soprattutto nei fori profondi. Può impedire che la punta del trapano diventi più grande e trema, fornendo così un foro relativamente rotondo.
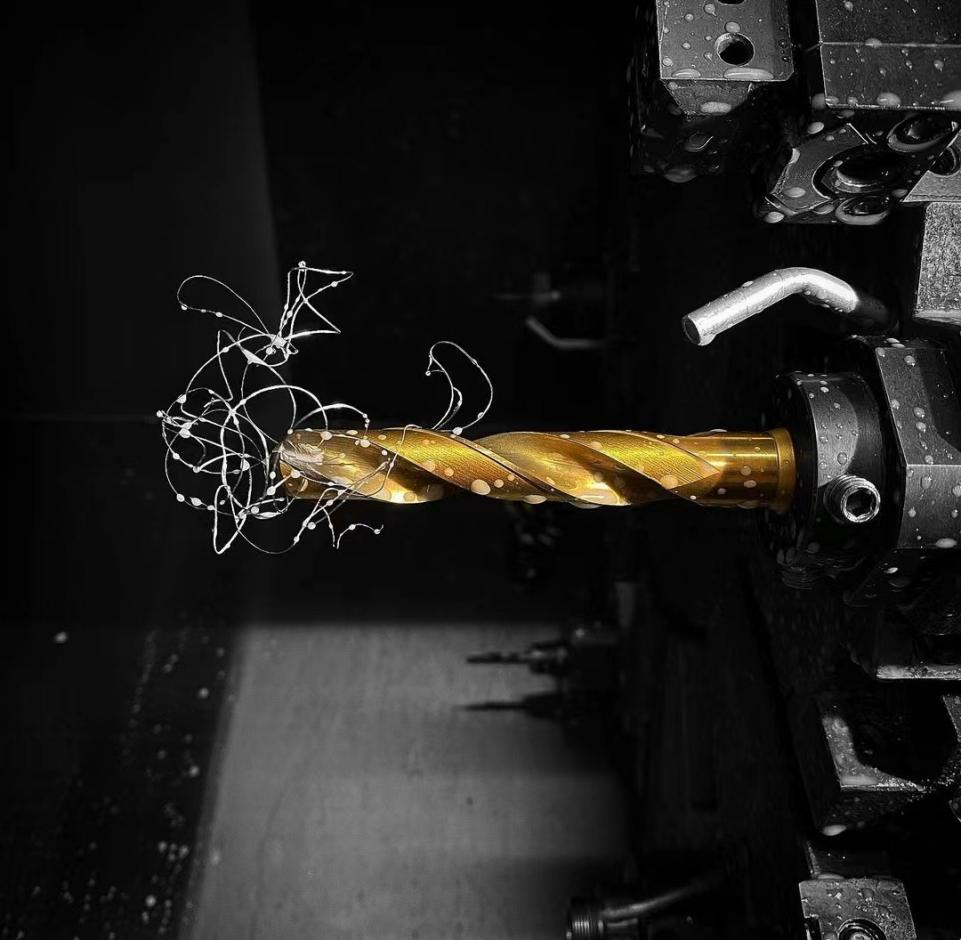
Sebbene le frese a doppio legamento producano buone superfici nei materiali a truciolo corto, si consiglia di utilizzare frese a legamento singolo quando il materiale produce trucioli in crescita. Per materiali a truciolo lungo come alluminio o acciaio inossidabile, le frese a legamento singolo sono la scelta preferita. L'uso di punte da trapano in acciaio inossidabile a doppio legamento può causare l'ingresso di trucioli nel punto di contatto tra la punta elicoidale e il materiale.
Controllare il salto è un altro aspetto chiave della qualità della buca. Saltare troppo può far sì che l'apertura lavorata diventi più grande e, man mano che la velocità della punta del trapano aumenta e ruota, farà sì che la punta del trapano esegua fori sempre più grandi.
Una punta troppo lunga può portare ad una scarsa rigidità e generare vibrazioni. Queste vibrazioni, soprattutto quelle difficili da vedere con una punta da trapano piccola, possono causare la rottura della punta e lasciare una lama rotta sulla superficie interna del foro.
due
Controllo del fluido da taglio
La corretta gestione del refrigerante, incluso il mantenimento di concentrazione, filtrazione e pressione ottimali del refrigerante, è fondamentale nelle applicazioni di perforazione.
La concentrazione adeguata di refrigerante aumenta la lubrificazione togliendo il calore dal tagliente della punta. Il filtraggio può rimuovere gli inquinanti metallici e altre sostanze, migliorando così le prestazioni di perforazione e prevenendo problemi come l'ostruzione dei fori del refrigerante nelle punte da trapano di piccolo diametro.
Evitare che i trucioli penetrino nella parete tra la punta e il materiale in lavorazione è fondamentale per la qualità del foro. La forma e il colore di questi trucioli possono aiutare gli operatori a determinare se la qualità dei fori praticati dalla punta del trapano è buona o cattiva.
È importante che la scanalatura di rimozione truciolo della punta produca trucioli conici belli. Due o tre trucioli arricciati o intrecciati potrebbero impigliarsi nello scivolo dei trucioli e sfregare e graffiare entrambi i lati del foro. Questo attrito può causare rugosità superficiale.
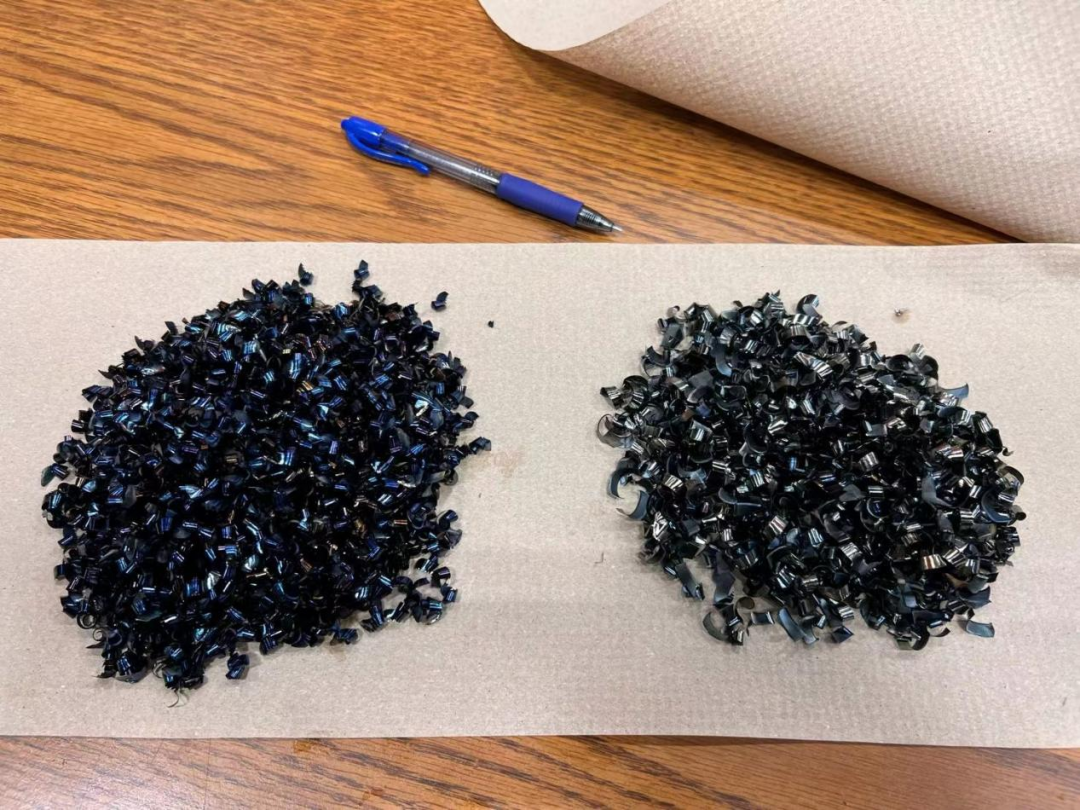
Il retro del chip dovrebbe essere argentato e lucido. A differenza della fresatura, si desidera vedere il blu (questa immagine mostra solo il colore dei trucioli, non quelli di foratura), perché ciò significa che il calore entra nei trucioli, e il blu rappresenta che la lavorazione del foro significa generare una grande quantità di calore su il tagliente. Questo calore farà consumare la lama più velocemente.
Molte volte, quando si misura la qualità di un utensile da taglio, la stabilità è un indicatore fondamentale, che costituisce anche la differenza tra fabbriche grandi e piccole. Pertanto, si raccomanda ai proprietari delle fabbriche di non lasciarsi ingannare dai prezzi bassi temporanei, poiché il costo del tempo investito da tutti è ancora elevato. È meglio trovare il più possibile produttori professionali.


