Comprendi tutte queste tecniche di lavorazione lenta del filo?
Il taglio coreless, noto anche come taglio senza truciolo, è un metodo di lavorazione in cui il filo dell'elettrodo segue una traiettoria fitta all'interno della forma di lavorazione senza generare materiale di scarto durante la lavorazione di forme molto piccole. Esistono due metodi di lavorazione senza trucioli, percorso a spirale e percorso parallelo, come mostrato nella figura seguente. Quando si taglia senza anima, l'utensile da taglio principale rimuove l'intera forma e lascia un margine adeguato per la lavorazione di rifilatura.
Se non viene utilizzato il metodo di lavorazione senza anima, il taglio principale produrrà scarti molto piccoli, che cadranno facilmente nell'ugello inferiore. In primo luogo, è difficile raccogliere gli scarti e, in secondo luogo, è facile danneggiare l'ugello inferiore durante lo spostamento dell'asse e persino causare lo spostamento del pezzo in lavorazione, con conseguenti scarti. Lo scopo dell'utilizzo del taglio senza nucleo è principalmente per la lavorazione di piccoli fori e alcune persone utilizzano il taglio senza nucleo per raggiungere lo scopo delle macchine senza operatore. Entrambi i percorsi 2D/3D possono utilizzare il taglio senza anima.
02 Sia gli stampi maschili che quelli femminili escono insieme
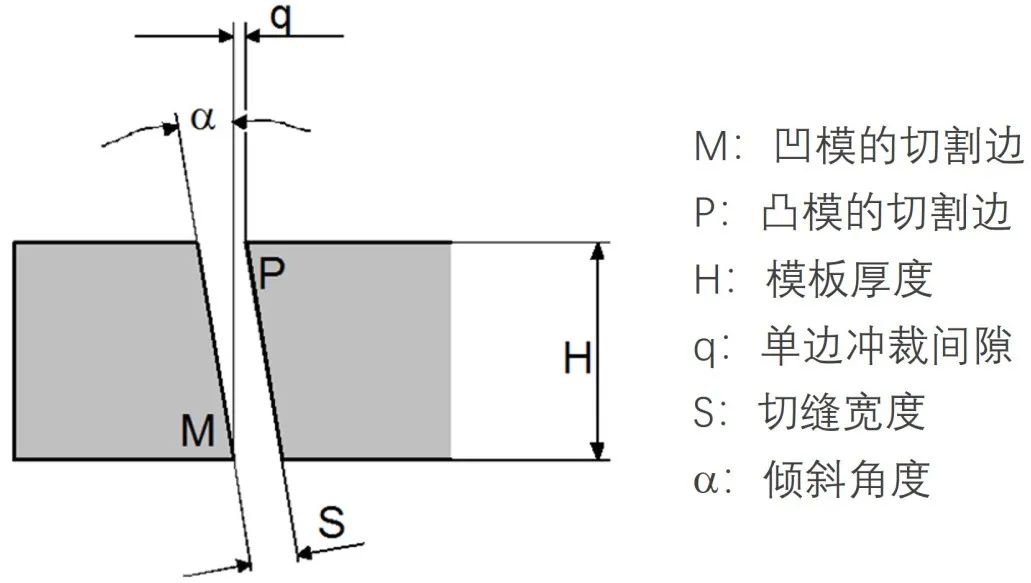
Per la lavorazione di taglio a filo di matrici e matrici da taglio, se si utilizza il taglio non conico, la larghezza della cucitura di taglio è solitamente maggiore dello spazio di punzonatura. Pertanto, è necessario preparare due materiali per tagliare separatamente la matrice convessa (maschio) e quella concava (femmina). Se progettiamo un angolo adatto per la dima e utilizziamo il taglio a filo per la lavorazione conica, possiamo elaborare sia stampi convessi che concavi su un'unica dima, il che può migliorare notevolmente l'efficienza produttiva e ridurre i costi dei materiali.
Il valore dello spazio di punzonatura può essere ottenuto in base allo spessore del materiale del prodotto e la larghezza dello spazio di taglio può essere calcolata in base al diametro del filo dell'elettrodo e allo spazio di scarico unilaterale. È noto anche lo spessore della dima. Con questi dati è possibile calcolare l'angolo di taglio necessario per il taglio a filo. Come mostrato, la formula per calcolare l'angolo è: a=arctg [(Sq)/H]
03 Lavorazione delle parti accoppiate
La lavorazione delle parti accoppiate dipende dalla selezione del corretto offset del filo dell'elettrodo, dall'appropriata distanza di accoppiamento e dalla pulizia degli angoli acuti. I passaggi per l'elaborazione delle parti accoppiate sono:
1) Lavorazione di stampi convessi. Taglia un punzone da 10mm x 10mm utilizzando i parametri standard e misura le dimensioni. Se l'offset del filo dell'elettrodo utilizzato è 0.223, 0.164, 134, 0,129 e la dimensione misurata è 10,004 mm, si può vedere che la dimensione è 0,002 mm più grande su uno lato.
2) Regolare l'offset. Poiché la dimensione effettiva della sporgenza è 0.002 mm più grande su un lato, l'offset del filo dell'elettrodo deve essere regolato su 0.221, 0 .162, 0,132, 0,127.
3) Calcolare l'offset della matrice di lavorazione. L'offset del filo dell'elettrodo degli stampi concavi e convessi standard è lo stesso. Ma lo stampo concavo deve sottrarre lo spazio libero per l'adattamento su un lato. Per la lavorazione lenta del filo, lo spazio per un adattamento stretto è generalmente di 0.002 mm su un lato, mentre lo spazio per un adattamento regolare è di 0.{{9} }05 mm su un lato. Ad esempio, se il gioco è 0,005 mm, l'offset del filo dell'elettrodo della fustella è 0,216, 0,157, 0,127, 0,122.
4) Collaborare per adattare lo stampo convesso allo stampo concavo e assicurarsi che il pezzo sia posizionato verticalmente durante l'adattamento. Utilizzando il taglio lento del filo per elaborare uno spazio di 0,005 mm su un lato si otterrà un adattamento più uniforme.
04 Taglio lineare
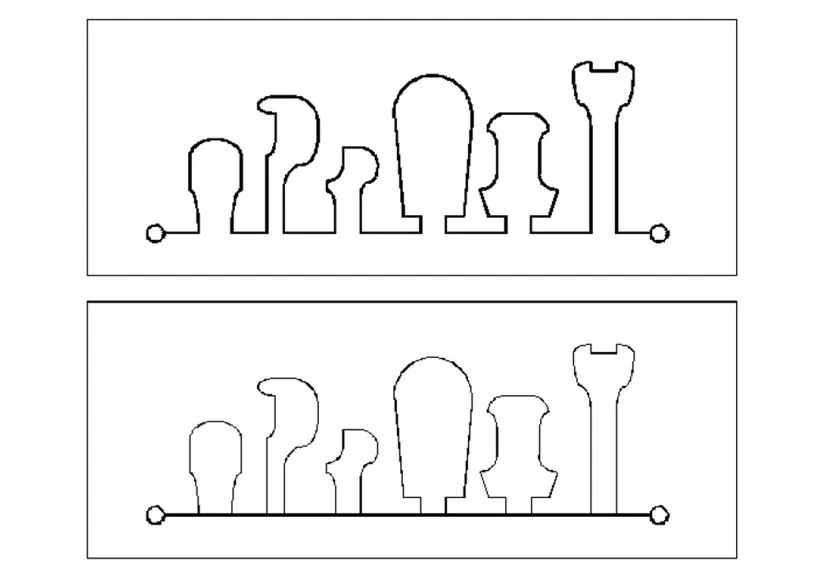
Quando è necessario utilizzare il taglio a filo per lavorare una serie di stampi cilindrici convessi, durante la programmazione, queste forme di stampo convesso vengono disegnate su una dima e mantenute collegate tra loro. Infine vengono tagliati e separati linearmente, come mostrato nella figura seguente. Questo processo è particolarmente adatto per il taglio continuo a lungo termine di piccole sporgenze. L'uso di questo processo richiede una disposizione ragionevole, che possa raggiungere l'obiettivo di risparmiare materiali ed evitare deformazioni da taglio.
05 Taglio composito
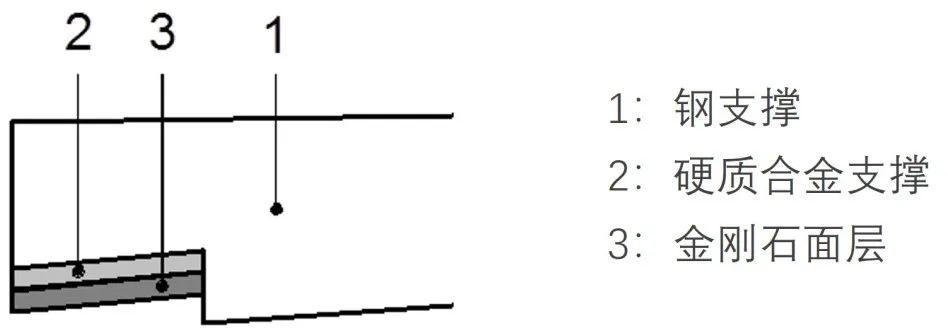
Il taglio composito è il taglio simultaneo di pezzi composti da materiali diversi. Il taglio composito viene utilizzato principalmente per tagliare diverse combinazioni di materiali di matrici di punzonatura, tagliare diverse combinazioni di materiali di matrici di punzonatura e tranciatura e tagliare materiali compositi con utensili di tornitura, come mostrato nella figura seguente. Per questo tipo di taglio, la stabilità del taglio è un problema e, quando si selezionano i parametri del processo, è possibile considerare la scelta dei materiali con le parti più spesse o più difficili da tagliare come base.
06 Taglio impilabile
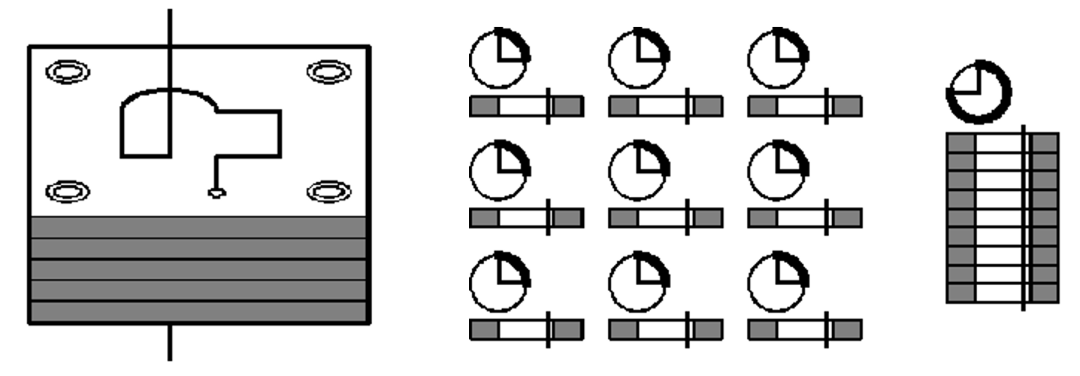
Il taglio impilabile si riferisce al taglio di un certo numero di pezzi della stessa forma e materiale in una sola passata attraverso l'impilamento delle parti, come mostrato nella figura seguente. Questo processo viene utilizzato per il taglio di parti di lamiere sottili e l'efficienza complessiva del taglio di grandi spessori una tantum è molto superiore a quella del taglio di lamiere sottili in un unico pezzo. Fissare insieme la lastra sottile con viti o adesivo conduttivo fino a formare un blocco intero, garantendo conduttività tra le varie parti. Inoltre, lo spessore dell'impilamento non deve essere troppo spesso, preferibilmente non superiore a 150 mm, altrimenti ciò influenzerà la precisione della lavorazione e la consistenza delle parti impilate.