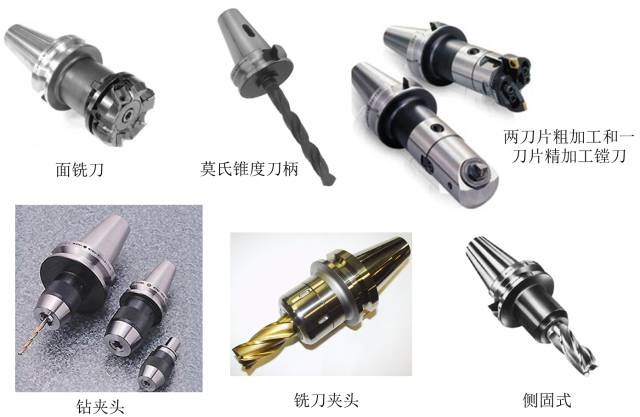
Sapete quante diverse impugnature per utensili ci sono nei centri di lavoro CNC?
Anche se mi occupo di manici di coltelli ogni giorno, sai cosa significa 7:24 in manici di coltelli BT? Quali sono gli standard per BT, NT, JT, IT e CAT? Oggi parliamo della conoscenza dei portautensili per centri di lavoro.
Il portautensile è il corpo di collegamento tra la macchina utensile e l'utensile da taglio, ed è un collegamento fondamentale che influisce sulla concentricità e sull'equilibrio dinamico. Non deve essere considerato come una componente generale. La concentricità può determinare se la quantità di taglio di ciascuna parte tagliente è uniforme quando l'utensile ruota per un giro; Lo squilibrio dinamico durante la rotazione del mandrino genererà vibrazioni periodiche.
uno
Diviso in due categorie in base al foro conico del mandrino
In base alla conicità del foro dell'utensile del mandrino nel centro di lavoro, viene solitamente diviso in due categorie:
1) Portautensili universale SK con cono 7:24
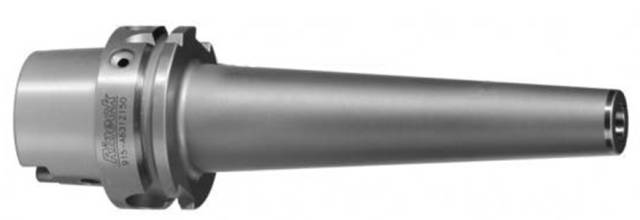
2) Portautensili a vuoto HSK con cono 1:10
Portautensili universale SK con cono 7:24
7:24 si riferisce a una conicità di 7:24 per l'impugnatura dell'utensile, che è un posizionamento di superficie conico separato e ha un'impugnatura conica più lunga. La superficie del cono svolge contemporaneamente due ruoli importanti, vale a dire il posizionamento preciso del portautensile rispetto al mandrino e il bloccaggio del portautensile.
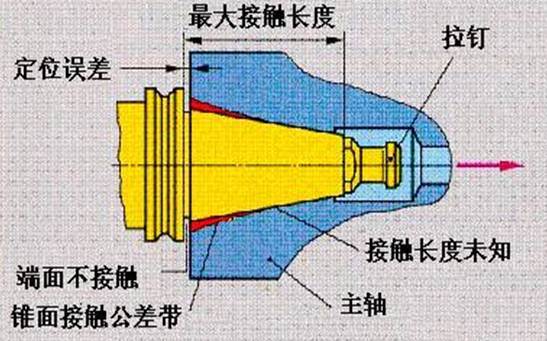
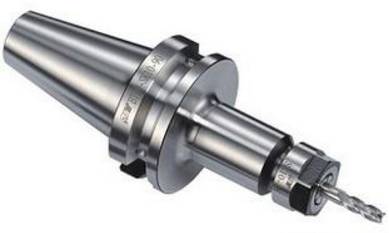
Vantaggi:
Non autobloccante, può caricare e scaricare velocemente l'utensile; La produzione di portautensili richiede solo una lavorazione ad alta precisione dell'angolo del cono per garantire l'accuratezza della connessione, quindi il costo dei portautensili è relativamente basso.
Svantaggi:
Quando si ruota ad alta velocità, il foro conico sull'estremità anteriore del mandrino si espanderà e l'entità dell'espansione aumenterà con l'aumento del raggio di rotazione e della velocità. La rigidità della connessione conica diminuirà e, sotto l'azione della tensione del tirante, cambierà anche lo spostamento assiale dell'impugnatura dell'utensile. La dimensione radiale del portautensile cambia ogni volta che si cambia l'utensile, con conseguente precisione instabile nel posizionamento ripetuto.
Di solito ci sono cinque standard e specifiche per i portautensili universali con un cono di 7:24:
1) Standard internazionale IS0 7388/1 (denominato IV o IT)
2) Standard giapponese MAS BT (abbreviato in BT)
3) Tipo standard tedesco DIN 2080 (abbreviato in NT o ST)
4) Standard americano ANSI/ASME (abbreviato in CAT)
5) Tipo DIN 69871 (abbreviato in JT, DIN, DAT o DV)
Metodo di serraggio:
L'impugnatura dell'utensile di tipo NT viene serrata da un tirante sulle macchine utensili tradizionali, note anche come ST in Cina; Gli altri quattro tipi di portautensili sono tutti serrati sul centro di lavoro tramite i perni di trazione all'estremità del portautensili.
Universalità:
1) Attualmente, i due portautensili più comunemente utilizzati in Cina sono DIN 69871 (ovvero JT) e giapponese MAS BT;
2) Il portautensili DIN 69871 può essere installato anche su macchine utensili con fori conici mandrino ANSI/ASME;
3) Il portautensile IS0 7388/1 standard internazionale può essere installato anche su macchine utensili con fori conici mandrino DIN 69871 e ANSI/ASME, quindi in termini di universalità, il portautensile IS0 7388/1 è il migliore.
Portautensili a vuoto HSK con cono 1:10
Il portautensile a vuoto HSK si basa sulla deformazione elastica del portautensile, che non solo entra in contatto con la superficie conica 1:10 del portautensile con la superficie conica 1:10 del foro del mandrino della macchina utensile, ma entra anche strettamente in contatto con la superficie della flangia del portautensile con la superficie del mandrino. Questo sistema di contatto su entrambi i lati è superiore al portautensili universale 7:24 in termini di lavorazione ad alta velocità, rigidità della connessione e precisione di coincidenza.
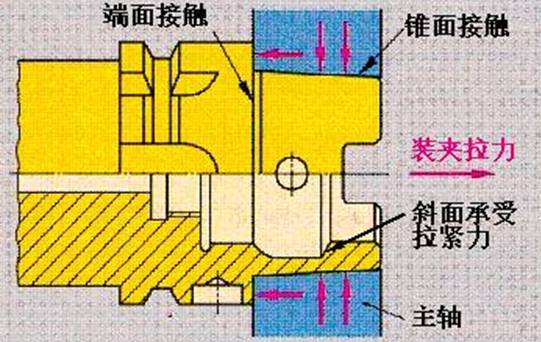
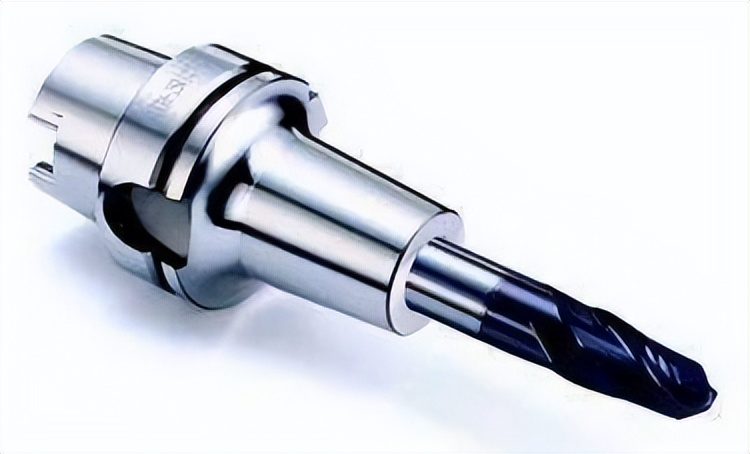
I portautensili a vuoto HSK possono migliorare la rigidità e la stabilità del sistema, nonché la precisione del prodotto durante la lavorazione ad alta velocità e ridurre i tempi di sostituzione dell'utensile. Svolgono un ruolo importante nella lavorazione ad alta velocità, adattandosi alle velocità del mandrino delle macchine utensili fino a 60.000 giri al minuto. Il sistema di utensili HSK è ampiamente utilizzato nei settori manifatturieri come quello aerospaziale, automobilistico e degli stampi di precisione.
I portautensili HSK sono disponibili in varie specifiche come A, B, C, D, E ed F, tra cui A, E ed F sono comunemente utilizzati sui centri di lavoro (cambio utensile automatico).
La più grande differenza tra Tipo A e Tipo E:
1) Il tipo A ha una scanalatura di trasmissione mentre il tipo E no. Quindi, relativamente parlando, il tipo A ha una coppia di trasmissione maggiore e può essere utilizzato per tagli pesanti. La coppia trasmessa dal tipo E è relativamente piccola e può essere utilizzata solo per tagli leggeri.
2) Oltre alla scanalatura di trasmissione, la maniglia di tipo A presenta anche fori di fissaggio manuale, scanalature direzionali, ecc., quindi l'equilibrio è relativamente scarso. E il tipo E no, quindi è più adatto alla lavorazione ad alta velocità. I meccanismi del tipo E e del tipo F sono completamente identici, con la differenza che il cono della maniglia di tipo F, noto anche come maniglia di tipo E e di tipo F (come E63 e F63), è uno dimensione più piccola. Vale a dire, i diametri delle flange di E63 e F63 sono entrambi φ 63, ma la dimensione del cono di F63 è uguale a quella di E50. Quindi rispetto all'E63, l'F63 ha una velocità maggiore (cuscinetti del mandrino più piccoli).
due
La forma di installazione della maniglia
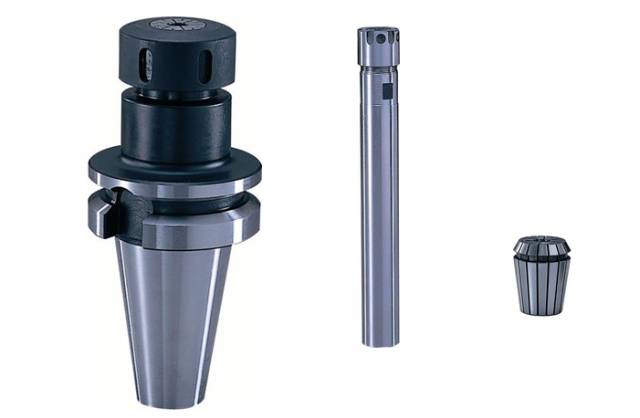
Maniglia del mandrino a molla
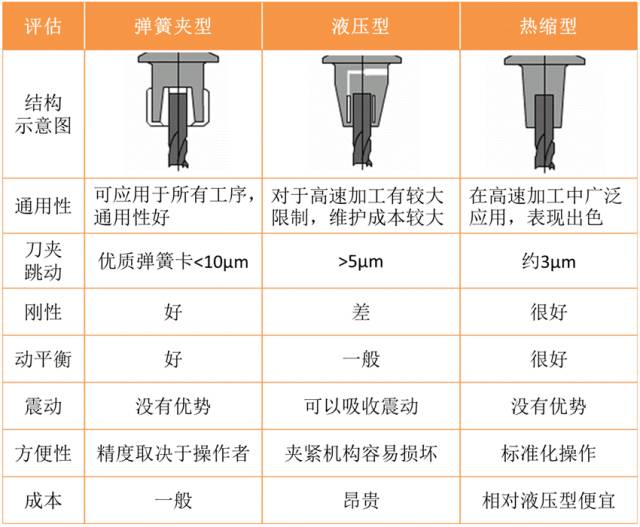
Utilizzato principalmente per il bloccaggio di utensili da taglio a codolo cilindrico e utensili come punte da trapano, frese, maschi, ecc. La deformazione elastica della molla di bloccaggio è di 1 mm e l'intervallo di bloccaggio rientra nel diametro di 0.{{2 }}mm.
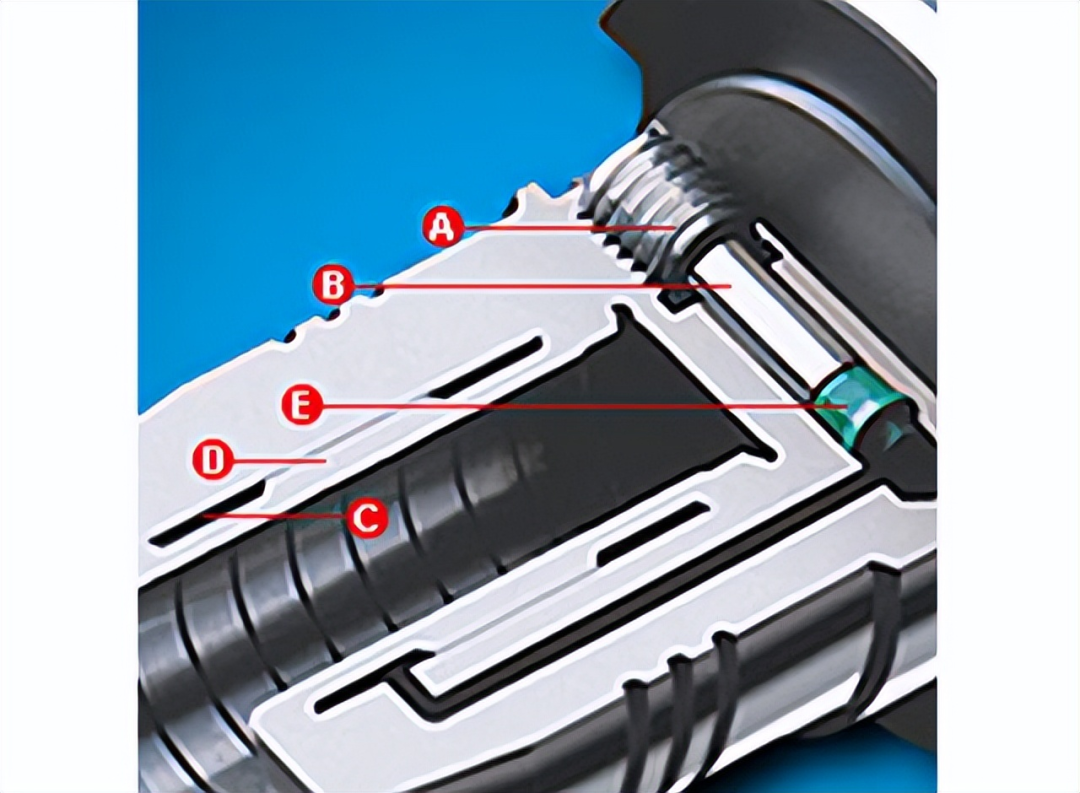
Mandrino idraulico
A - Stringere la vite di bloccaggio utilizzando una chiave a brugola;
B - Bloccare il pistone e premere il mezzo idraulico nella camera di espansione;
C - Camera di espansione, pressione generata dalla compressione del liquido;
D - Sottile rivestimento di espansione, che individua e avvolge uniformemente il centro dell'asta di bloccaggio dell'utensile durante il processo di bloccaggio.
E - Speciali componenti di tenuta garantiscono una tenuta ideale e una lunga durata.
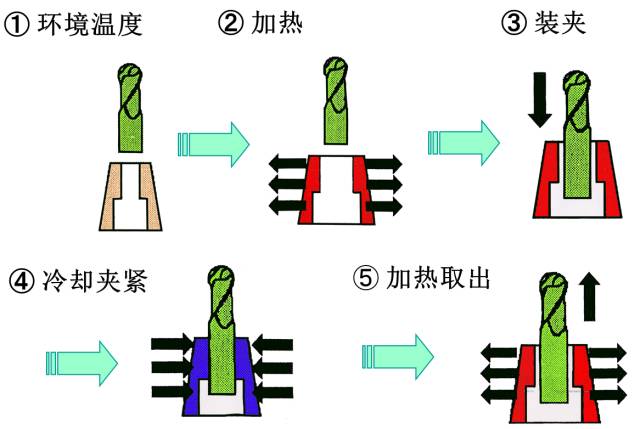
Manico del coltello riscaldante
Applicare la tecnologia di riscaldamento a induzione per riscaldare l'area di bloccaggio dell'utensile sul portautensile, provocandone l'espansione del diametro, quindi posizionare il portautensile freddo nel portautensile caldo. Il portautensile riscaldato ha una forte forza di serraggio e un buon equilibrio dinamico, che lo rendono adatto alla lavorazione ad alta velocità. Elevata precisione nel posizionamento ripetuto, generalmente entro 2 μ Entro m, l'eccentricità radiale è entro 5 μ Entro m; Buona capacità antivegetativa e capacità anti-interferenza durante la lavorazione. Tuttavia, ciascuna specifica del portautensile è adatta solo per l'installazione di un utensile con un diametro ed è richiesto un set di apparecchiature di riscaldamento.
Principio di bloccaggio per portautensili termorestringenti:
Valutazione completa e confronto dei manici dei coltelli:
Altri tipi di manici di coltello