Spiegazione dettagliata delle linee di produzione manifatturiere intelligenti
Le linee di produzione automatiche vengono gradualmente sviluppate sulla base delle catene di montaggio. Si tratta di un sistema di produzione che collega un gruppo di macchine utensili CNC e apparecchiature ausiliarie in base alla sequenza del processo attraverso il sistema di trasporto del pezzo e il sistema di controllo e completa automaticamente tutto o parte del processo di fabbricazione del prodotto. Nell'intera linea di produzione automatizzata, la sua composizione specifica comprende un totale di 13 parti, comprendenti principalmente vari siti funzionali, diversi moduli funzionali, sensori, elettrovalvole e interfacce di importazione ed esportazione. Tra questi, i siti funzionali includono principalmente stazioni di materiali, stazioni di lavorazione, stazioni di assemblaggio e movimentazione e stazioni di smistamento dei prodotti finiti; Tra i vari moduli, ce ne sono 5 tipi in totale, vale a dire modulo convertitore di frequenza, modulo di alimentazione, modulo PLC e modulo pulsanti e modulo di azionamento motore. Sulla base dell'integrazione di queste parti, le linee di produzione automatizzate possono non solo eseguire il carico, lo scarico e la lavorazione, ma anche completare l'assemblaggio, lo smistamento e il trasporto dei contenuti correlati.
Come prodotti a macchina singola, i torni intelligenti e i centri di tornitura possono soddisfare la produzione e la fabbricazione di parti generali piccole e semplici. Tuttavia, con la trasformazione e l’aggiornamento delle modalità di produzione industriale verso l’automazione e la flessibilità, le tradizionali operazioni di catena di montaggio non possono più soddisfare i requisiti di produzione esistenti di alta precisione, alta efficienza ed elevata flessibilità. Pertanto, si sono sviluppate linee di produzione di tornitura intelligenti basate su robot intelligenti, torni intelligenti e centri di tornitura intelligenti, che diventeranno la principale direzione di sviluppo dell'automazione della produzione. La linea di produzione di tornitura intelligente prevede apparecchiature quali controllo della linea di produzione, ispezione di qualità, robot di movimentazione, macchine operatrici, linee di trasporto logistico, gestione della produzione e stoccaggio dei prodotti finiti. Ogni attrezzatura è un componente importante della linea di produzione di tornitura intelligente. Attraverso un’ulteriore integrazione del sistema, più linee di produzione intelligenti saranno in grado di formare laboratori digitali e fabbriche digitali, ottenendo l’automazione e l’intelligenza dell’intera fabbrica.
1 Layout generale delle linee di produzione intelligenti
La Figura 1 mostra una tipica linea di produzione di tornitura intelligente, che completa principalmente la lavorazione automatica mista e la produzione di parti dai prodotti grezzi a quelli finiti. La linea di produzione di tornitura è costituita da un sistema di controllo della linea di produzione, un'unità di rilevamento online, un'unità robot industriale, un'unità di macchina di lavorazione, un'unità di stoccaggio delle materie prime, un'unità di stoccaggio dei prodotti finiti e un'unità logistica per auto RGV. L'apparecchiatura di elaborazione adotta la macchina utensile intelligente della serie CK prodotta da Shaanxi Baoji Machine Tool Group Co., Ltd., dotata del sistema CNC intelligente Baoji B80.

Figura 1 Linea di produzione di tornitura intelligente [1]
1) Sistema di controllo principale e unità di rilevamento
La Figura 2 mostra un tipico sistema di controllo progettato da Shaanxi Baoji Machine Tool Group Co., Ltd., costituito da terminali interni e terminali in loco. Il terminale interno è dotato di più display e database, responsabili della ricezione dei big data di produzione e produzione trasmessi dall'intero laboratorio di produzione. I display vengono utilizzati per visualizzare vari stati nel sito dell'officina dell'utente, compreso lo stato di funzionamento dell'attrezzatura, lo stato di lavorazione dei pezzi, la situazione logistica, lo stato del personale e informazioni ambientali come temperatura e umidità nel sito dell'officina dell'utente. Il personale dirigente può accedere facilmente al terminale interno Visualizzare visivamente e chiaramente le varie condizioni sul sito. Nell'officina di produzione dell'utente, i terminali in loco sono attrezzati per controllare il funzionamento in loco dell'intera linea di produzione, completare la raccolta, l'analisi, la gestione locale e remota dei dati di base delle apparecchiature, la visualizzazione dinamica delle informazioni e altre operazioni. Il terminale in loco è dotato di un display che può visualizzare in modo chiaro e comodo i vari stati dell'officina dell'utente, compreso il monitoraggio delle apparecchiature, le statistiche di produzione, le statistiche dei guasti, la distribuzione delle apparecchiature, l'analisi degli allarmi, la base di conoscenza dei processi, ecc. il terminale del sito può aggiungere dashboard di gestione della produzione, caricare e scaricare programmi di elaborazione, identificare il personale facendo scorrere le carte ed eseguire statistiche sull'avanzamento e analisi delle attività di produzione. Può raccogliere e trasmettere dati in loco attraverso vari metodi di accesso come cablato, Wi-Fi, 2G/3G/4G/5G, ecc. I big data di produzione raccolti possono essere trasmessi al database SQLServer del terminale interno dell'utente tramite Internet , Interazione dei dati con i terminali interni tramite computer terminali.
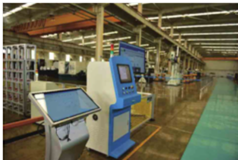
Figura 2 Sistema di controllo generale [2]
La Figura 3 mostra una tipica unità di rilevamento online, composta da robot industriali, effettori finali e sensori multi-sorgente. Dopo che il sistema logistico ha trasportato i prodotti finiti nel luogo designato, il robot industriale sposta l'intera unità di rilevamento nella postazione di lavoro designata e utilizza una telecamera visiva per scattare foto, riconoscere e individuare le parti da testare. Il robot industriale regola nuovamente la sua posizione per allineare l'intera unità di rilevamento con il pezzo da testare.
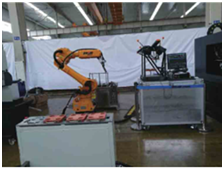
Figura 3 Unità di rilevamento online
Una volta completati il riconoscimento e il posizionamento, l'effettore finale è responsabile di afferrare le parti da testare. I pezzi vengono trasferiti nella posizione designata sulla piattaforma di prova tramite un robot industriale. Gli indicatori di precisione delle parti da testare, come apertura, profondità, curvatura, rugosità e planarità, vengono rilevati online da sensori multi-sorgente pre-equipaggiati sulla piattaforma di prova. È inoltre possibile utilizzare algoritmi intelligenti per misurare e classificare automaticamente le parti, trasferire diversi tipi di componenti a diverse linee logistiche e completare operazioni di classificazione automatica delle parti. L'unità di rilevamento può restituire i risultati del rilevamento al sistema di controllo principale tramite Internet e l'operatore può visualizzare direttamente i risultati del rilevamento delle parti tramite il computer terminale e il display del sistema di controllo principale interno o in loco. Se soddisfa i requisiti di rilevamento, può procedere direttamente all'operazione successiva della workstation. Se non soddisfa i requisiti, sul display verrà visualizzato un promemoria di non conformità e l'operatore esprimerà giudizi e decisioni in base al grado di non conformità delle parti. Una volta completato il rilevamento, l'effettore finale afferra le parti rilevate e il robot industriale trasferisce le parti rilevate al sistema logistico, che poi le trasporta alla stazione di lavoro successiva per l'elaborazione.
2) Robot industriali e unità di tornitura
Il modulo di elaborazione progettato e prodotto da Shaanxi Baoji Machine Tool Group Co., Ltd. è mostrato nella Figura 4, che è composto da due parti: robot industriali e macchine di tornitura. Tra questi, i robot industriali sono responsabili del movimento e della presa dei pezzi da lavorare, mentre i torni sono macchine intelligenti in grado di garantire elevata precisione ed efficienza di lavorazione.
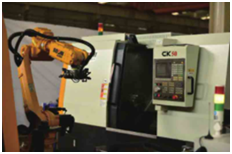
Figura 4 Modulo di elaborazione
Dopo che il sistema di distribuzione logistica ha trasportato le parti grezze o semilavorate alla postazione di lavoro designata, il robot industriale afferra le parti grezze o semilavorate e le posiziona nel tornio intelligente per assistere la macchina nel completare il lavoro di bloccaggio delle parti essere elaborato. Per i torni a doppia stazione, dopo che un tornio intelligente ha completato il lavoro di tornitura, il robot industriale trasferisce le parti semilavorate a un altro tornio intelligente per completare la lavorazione della stazione successiva. Una volta completato tutto il lavoro di lavorazione, il robot industriale afferrerà e trasferirà i pezzi finiti al sistema logistico, che li trasferirà quindi alla stazione di lavoro successiva.
Il tornio è dotato di funzione intelligente di protezione della salute, funzione di compensazione della temperatura termica, funzione di rilevamento intelligente della rottura dell'utensile, funzione di ottimizzazione intelligente dei parametri di processo, funzione di diagnosi esperta, analisi del bilanciamento dinamico del mandrino e funzione di gestione intelligente della salute, funzione di prevenzione attiva delle vibrazioni del mandrino e funzione intelligente funzione cloud butler [3]. La funzione principale delle macchine utensili intelligenti è quella di cooperare con i robot industriali per completare le diverse fasi delle attività di lavorazione e produzione, garantendo al tempo stesso l'efficienza e l'accuratezza della lavorazione e della produzione delle parti. Gli utenti possono sostituire le macchine utensili intelligenti con diversi gradi di macchine utensili in base alle esigenze dell'officina di produzione, come torni ad alta velocità, torni di precisione e centri di lavoro. Possono anche aggiungere o ridurre le funzioni intelligenti corrispondenti in base alle proprie esigenze per formare la linea di produzione di tornitura più adatta alle esigenze di produzione aziendale.
3) Unità logistica e magazzino prodotti finiti
La Figura 5 mostra una tipica unità logistica progettata e prodotta da Shaanxi Baoji Machine Tool Group Co., Ltd. È costituita da robot industriali, effettori finali, carrelli RGV, attrezzature per il trasporto di pezzi e binari pedonali, che realizzano principalmente il trasferimento e il trasporto di macchine utensili parti lavorate. Nell'officina dell'utente, le linee di produzione intelligenti possono essere dotate di linee di produzione logistica singole o multiple in base alle esigenze delle attività di produzione. Le linee di produzione di tornitura intelligente con meno macchine utensili o attività di elaborazione più semplici possono adottare una modalità di semplificazione di un singolo oggetto per completare operazioni come carico, trasferimento e scarico; In situazioni in cui sono presenti molte attività di macchine utensili o attività di lavorazione complesse, al fine di evitare la complessità e il conflitto delle attività del sistema logistico, è possibile attrezzare due o più linee logistiche. Una linea viene utilizzata per il caricamento di pezzi grezzi o semilavorati, una linea viene utilizzata per il trasporto del processo intermedio e l'altra linea viene utilizzata per il taglio di pezzi finiti. Per le linee di produzione di tornitura intelligente con scenari di lavorazione relativamente semplici, i robot industriali possono essere fissi e possono completare il bloccaggio e il recupero dei pezzi; Per le linee di produzione di tornitura intelligente più complesse, i robot mobili possono essere attrezzati separatamente per distribuire, afferrare e rilasciare le parti sul percorso pedonale. Il trasferimento dei pezzi tra le diverse postazioni di lavoro viene completato da un'auto RGV. Attraverso la programmazione automatica, l'auto RGV può raggiungere con precisione la posizione predeterminata entro un tempo specificato, garantendo che i robot industriali possano riconoscere e afferrare le parti senza problemi. L'auto RGV è dotata di attrezzature per la spedizione dei pezzi e l'officina dell'utente può equipaggiare diverse attrezzature a seconda delle dimensioni e delle dimensioni delle parti lavorate. Dopo che l'attrezzatura è stata riempita con un numero sufficiente di parti grezze o finite in ciascuna posizione, il vagone RGV corre per completare il corrispondente lavoro di carico, trasporto e scarico.
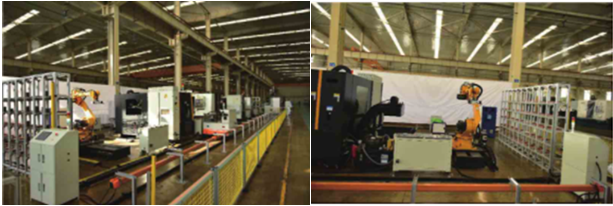
Figura 5 Unità Logistica. Figura 6 Unità di Stoccaggio Prodotto Finito
La Figura 6 mostra una tipica unità di stoccaggio del prodotto finito progettata e prodotta da Shaanxi Baoji Machine Tool Group Co., Ltd., composta da un armadio di stoccaggio, robot industriali, effettori finali e binari pedonali. Dopo che i pezzi sono stati lavorati, i pezzi finiti vengono trasportati nell'area di taglio dal carrello RGV e il robot industriale si sposta nell'area di taglio. L'effettore finale afferra le parti finite in base al loro numero, quindi il robot industriale trasferisce le parti finite nella posizione designata nell'armadio di stoccaggio. L'effettore finale richiede una progettazione speciale da parte di ciascuna unità utente in base alla forma e alle dimensioni delle parti lavorate per soddisfare il lavoro di presa di parti diverse. L'armadio portaoggetti è composto da piccoli armadietti indipendenti della stessa dimensione, che possono essere rapidamente montati e smontati tra ogni armadio. Per i robot industriali fissi, l'officina dell'utente deve regolare la lunghezza e l'altezza dell'armadio di stoccaggio progettato in base all'altezza di lavoro massima e alla portata del robot industriale. I robot industriali dotati di binari di scorrimento possono essere progettati per armadi di stoccaggio dei prodotti finiti più lunghi. I robot possono aumentare la loro copertura lavorativa camminando su binari, che possono essere impostati diritti o circolari a seconda delle esigenze. Per le officine utente con più armadi di stoccaggio o armadi di stoccaggio di prodotti finiti con diverse classificazioni delle parti, le unità utente possono anche regolare la lunghezza e la forma del percorso pedonale. Ad esempio, un binario circolare può far corrispondere un robot a più armadi di stoccaggio dei prodotti finiti, ottenendo più servizi per un robot e migliorando l'utilizzo del robot. Quando è presente un gran numero di armadi di stoccaggio logistico finiti, è necessario aumentare la lunghezza del percorso pedonale oppure attrezzare due o più robot industriali per garantire l'efficienza della logistica. Va notato che la progettazione della lunghezza del percorso pedonale dovrebbe considerare il tempo di percorrenza del robot e non dovrebbe essere progettata troppo a lungo. Se il tempo di percorrenza del robot è troppo lungo, ciò potrebbe comportare una bassa efficienza della distribuzione logistica, causando l'accumulo di parti finite nell'area di taglio, con conseguenti incidenti come collisioni di parti, che aumentano i rischi di produzione e riducono l'efficienza del lavoro.
2 Gerarchia di controllo dei controlli delle macchine utensili
La combinazione di intelligenza artificiale e tecnologia informatica ha notevolmente promosso il livello di intelligenza dei sistemi CNC, riflettendosi principalmente in vari aspetti dei sistemi CNC:
(1) Applicazione intelligente del controllo anticipato, identificazione online e regolazione automatica dei parametri di controllo per migliorare le prestazioni di guida;
(2) Utilizzo della tecnologia di controllo adattivo per ottenere efficienza e qualità di elaborazione intelligenti;
(3) Applicazione di tecnologie intelligenti come sistemi esperti per ottenere una diagnosi intelligente dei guasti, un monitoraggio intelligente e altri aspetti del controllo del processo di lavorazione.
Durante il processo di produzione, il livello di controllo del controller della macchina utensile può essere suddiviso in tre livelli come mostrato nella Figura 7, incluso il livello di controllo del motore, il livello di controllo del processo e il livello di controllo di supervisione. Tra questi, il livello di controllo del motore può raggiungere il monitoraggio della posizione e della velocità della macchina utensile attraverso apparecchiature di rilevamento della macchina come griglie e codificatori di impulsi; La gerarchia del controllo del processo comprende principalmente il monitoraggio della forza di taglio, del calore di taglio, dell'usura dell'utensile, ecc. durante il processo di lavorazione e la regolazione dei parametri del processo di lavorazione; La gerarchia di supervisione e controllo considera l'accuratezza dimensionale, la rugosità superficiale e altri parametri del prodotto lavorato come obiettivi di controllo per migliorare la qualità di lavorazione del prodotto.
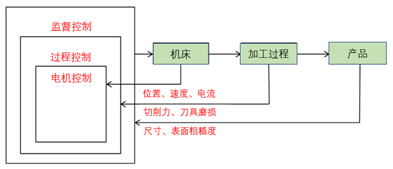
Figura 7 Gerarchia di controllo del controller della macchina utensile
1) Le tendenze di sviluppo del controllo intelligente dei processi all'estero
(1) Ricerca sulla strategia di controllo intelligente: nel campo della lavorazione di controllo della rete neurale, gli esperti hanno proposto un algoritmo di ricerca di sciami di pesci guidato da sciami di particelle per ottimizzare i parametri di lavorazione delle macchine utensili CNC. Viene proposto un metodo ibrido basato su reti neurali e algoritmi genetici per ridurre la complessità computazionale e il consumo di tempo delle reti neurali, che richiedono iterazione e convergenza del processo a causa dell'influenza della complessità della rete. Vengono condotti esperimenti di simulazione sul riconoscimento delle caratteristiche nella lavorazione planare per dimostrarne la fattibilità. Qualcuno ha proposto un modello basato su un algoritmo genetico adatto a risolvere la previsione di piccole forze di taglio, che può ottenere la previsione della forza di taglio e l'ottimizzazione dei parametri di taglio.
(2) Applicazione del monitoraggio del processo di lavorazione: monitorare e monitorare i fenomeni anomali durante il processo di lavorazione, quindi adottare misure per arrestare il processo di lavorazione e regolare i parametri del processo di lavorazione (come la velocità del mandrino) per evitare danni alla macchina utensile. Durante il processo di lavorazione possono manifestarsi gradualmente fenomeni anomali come l'usura degli utensili; Può anche verificarsi all'improvviso, ad esempio in caso di danneggiamento dell'utensile; Oppure può essere prevenuto, come vibrazioni o vibrazioni.
2) Tendenza allo sviluppo interno del controllo intelligente della lavorazione
Sotto un controllo intelligente, i sistemi di automazione possono risolvere in modo proattivo i guasti, poiché possono collegare efficacemente tutte le macchine attraverso il linguaggio informatico durante il processo di richiesta e generare un sistema di elaborazione collegato. A seconda dei diversi sensori, metodi di controllo e obiettivi di controllo utilizzati, la ricerca sul monitoraggio del processo di lavorazione si concentra principalmente sui seguenti aspetti:
(1) Studiando l'usura degli utensili, ottenere il monitoraggio dello stato della lavorazione;
(2) Studiando la forza di taglio ottenuta indirettamente attraverso strumenti di misurazione della forza o correnti del motore, è possibile migliorare lo stato del processo di lavorazione;
(3) Ricerca sull'ottimizzazione dei parametri offline nel campo della CAM;
(4) Ricerca di simulazione su algoritmi di controllo della lavorazione intelligente, ecc.
3 Piattaforma di servizi per la gestione dell'intero ciclo di vita delle macchine utensili CNC
La produzione intelligente è un approccio produttivo basato sulle informazioni rivolto all’intero ciclo di vita del prodotto, raggiungendo condizioni di percezione onnipresenti. Dati e informazioni costituiscono il “sangue” che scorre nella produzione intelligente. La digitalizzazione trasforma i dati in informazioni, creando valore utile attraverso un processo decisionale intelligente e in rete. Pertanto, la produzione di prodotti intelligenti è guidata dai dati. L'archiviazione dell'intero ciclo di vita del prodotto è divisa in quattro fasi.
(1) Fase di produzione dei componenti: dati del processo di approvvigionamento, dati del processo di produzione, registrazioni di test e stoccaggio;
(2) Supporto della fase di magazzinaggio del prodotto: supporto dei registri di ispezione del magazzinaggio del prodotto, supporto delle informazioni sull'ordine di acquisto del prodotto;
(3) Fase di debug della macchina utensile: dati del processo di produzione della macchina utensile, dati di test e regolazione della fabbrica della macchina utensile, registri della fabbrica della macchina utensile;
(4) Fase di consegna della macchina utensile: avvio dell'utente, registrazione dei dati di regolazione della macchina, manutenzione automatica, riparazione di una chiave, record di manutenzione dell'utente e dati del processo di utilizzo dell'utente.
La piattaforma di servizi di gestione dell'intero ciclo di vita delle macchine utensili CNC applica tecnologie chiave come l'Internet delle cose, i servizi cloud e i big data per raccogliere dati sull'intero ciclo di vita delle macchine utensili CNC dalla progettazione, lavorazione, debug della macchina utensile, consegna e utilizzo da parte dell'utente. . Crea un database di archivio delle macchine utensili, effettua la tracciabilità delle informazioni sull'intero ciclo di vita e fornisce agli utenti il monitoraggio remoto delle apparecchiature, la gestione delle statistiche di produzione, il funzionamento delle apparecchiature e servizi di manutenzione. La Figura 8 mostra l'architettura tecnologica BOCHICLOUD di Shaanxi Baoji Machine Tool Group Co., Ltd. Il punto forte di Baoji Cloud sono le sue funzioni di servizio operativo e di manutenzione:
(1) Base di conoscenza dei casi di guasto: fornire agli utenti soluzioni di guasto;
(2) Riparazione dei guasti: riparazione online dei guasti delle apparecchiature, invio tempestivo degli ordini di riparazione e rapido follow-up da parte dei tecnici;
(3) Manutenzione regolare: tenere traccia dei cambiamenti prestazionali dell'apparecchiatura durante tutto il suo ciclo di vita e fornire piani di manutenzione personalizzati;
(4) Manutenzione predittiva: prevedere i potenziali rischi di guasto delle apparecchiature e fornire pezzi di ricambio tempestivi.
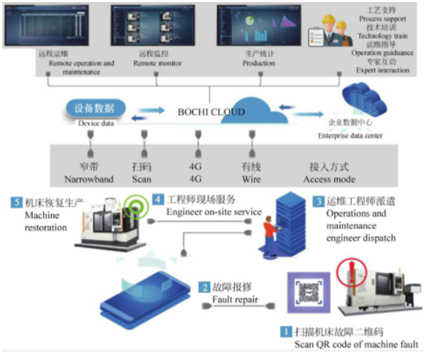
Figura 8 Architettura tecnica BOCHICLUD [4]
4 Integrazione dei sistemi digitali delle linee di produzione
Con il rapido sviluppo della tecnologia dei sistemi di controllo integrati, le linee di produzione automatizzate si stanno muovendo verso livelli più elevati di automazione e integrazione. Il controllo integrato delle linee di produzione è la messa in rete di dispositivi intelligenti che devono essere collegati attraverso una determinata rete, rendendoli un tutt'uno, integrando e interagendo con le informazioni interne per raggiungere gli obiettivi di controllo. Esistono due tipologie di controllo integrato per le linee di produzione: integrazione delle apparecchiature e integrazione delle informazioni. L'integrazione dei dispositivi è l'integrazione di diversi dispositivi con funzioni di controllo indipendenti in un tutto organico attraverso una rete. L'insieme costituisce un sistema di controllo integrato, indipendente e correlato, configurabile in base alle diverse esigenze produttive. L'integrazione delle informazioni è l'applicazione di concetti di progettazione modulare funzionale per ottenere l'allocazione dinamica delle risorse, il monitoraggio dei dispositivi, la raccolta ed elaborazione dei dati, il controllo di qualità e altre funzioni, formando moduli funzionali di base tra cui controllo indipendente e altre funzioni di elaborazione. Ciascun modulo funzionale realizza un'interconnessione standardizzata e vengono utilizzate modalità di controllo e strategie di pianificazione specifiche per costruire unità funzionali per raggiungere gli obiettivi attesi, ottenendo così un controllo integrato.
Le imprese di automazione tradizionali si concentrano sull'implementazione dell'automazione a livello di apparecchiatura, ma non hanno familiarità con i sistemi di livello superiore come SCADAMES/ERP, il che porta a trascurare l'acquisizione digitale delle informazioni sulla linea di produzione e il flusso orizzontale e verticale delle informazioni di produzione. MES/ERP e altre aziende di sistemi software si concentrano sull'analisi dei dati e sul controllo della distribuzione al livello di sistema superiore. È difficile coinvolgere dispositivi hardware e metodi di controllo con diversi modelli di dispositivi di esecuzione e controllori al livello inferiore, il che influisce sul flusso verticale delle informazioni. Attraverso la misurazione digitale, è possibile ottenere l'acquisizione digitale e la circolazione delle informazioni di produzione (parametri chiave), che possono abbattere le barriere tra il sistema superiore e la linea di produzione inferiore, liberare la produttività esistente di alta qualità e accelerare il processo di sviluppo della Cina. industria manifatturiera. Integrando le tecnologie di progettazione, produzione e gestione degli utensili, costruendo una linea di produzione digitale per gli utensili e ottenendo un flusso di dati fluido in tutte le fasi del processo di sviluppo degli utensili, il ruolo della tecnologia digitale nel processo di sviluppo degli utensili può essere pienamente utilizzato, migliorando così precisione ed efficienza nella produzione degli utensili, abbreviazione dei cicli di sviluppo e riduzione dei costi di sviluppo.
Il controllo integrato delle linee di produzione è un insieme organico che combina tecnologie di comunicazione, computer e automazione. Per coordinare il lavoro di varie apparecchiature e sottosistemi nella linea di produzione, il sistema adotta il PLC e il relativo modulo I/O remoto distribuito per ottenere la gestione centralizzata e il controllo decentralizzato delle unità di produzione; Allo stesso tempo, il PLC riceve la gestione dal sistema MES superiore, inclusa la verifica delle informazioni dell'operatore, il controllo del prodotto, la gestione dei materiali e altre informazioni. La struttura del sistema di controllo della linea di produzione è mostrata nella Figura 9 e il contenuto della comunicazione include l'identificazione dell'operatore, lo stato del corpo della linea di produzione, le informazioni sul robot, le informazioni sulla lavorazione del pezzo, lo stato di funzionamento della macchina utensile e varie informazioni sui guasti.
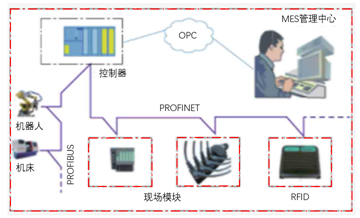
Figura 9 Diagramma schematico della struttura del sistema di controllo della linea di produzione
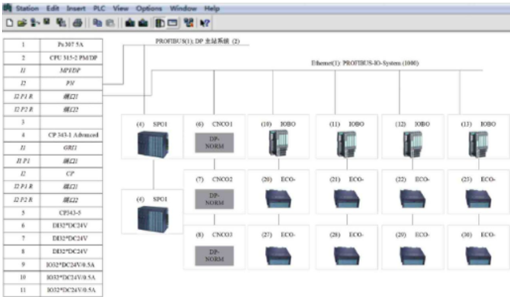
La configurazione hardware del sistema di controllo è mostrata nella Figura 10, che utilizza una rete PROFINET per comunicare con i dispositivi IO di campo sottostanti. I dispositivi IO includono moduli con funzionalità Ethernet come modulo di campo IM151-3PN, modulo di ingresso/uscita ET200ecoPN, modulo di comunicazione RF180C, ecc. Per condividere i dati con altri sistemi PLC in officina, anche il sistema di controllo è dotato di un accoppiatore PN/PN di tipo industriale. Attraverso questo ponte è possibile ottenere lo scambio di informazioni tra la linea di produzione automatica e altri sistemi PLC nell'officina. Allo stesso tempo, per garantire l'affidabilità della produzione, vengono utilizzati collegamenti di rete ad anello in fibra ottica tra i controllori di ciascuna unità. Una volta che il sistema MES si guasta, il sistema di controllo può funzionare normalmente senza il sistema MES.