


Raccolta completa di tecniche di lavorazione al tornio CNC!
Il tornio a controllo numerico è una macchina utensile automatizzata ad alta precisione ed alta efficienza. L'uso del tornio a controllo numerico può migliorare l'efficienza della lavorazione e creare più valore. L'emergere del tornio a controllo numerico ha liberato le imprese dalla tecnologia di lavorazione obsoleta. Il processo di lavorazione del tornio a controllo numerico è simile a quello del tornio normale. Tuttavia, poiché il tornio a controllo numerico è un tornio a serraggio singolo, la lavorazione automatica continua completa tutti i processi di tornitura, è opportuno tenere presente i seguenti aspetti.
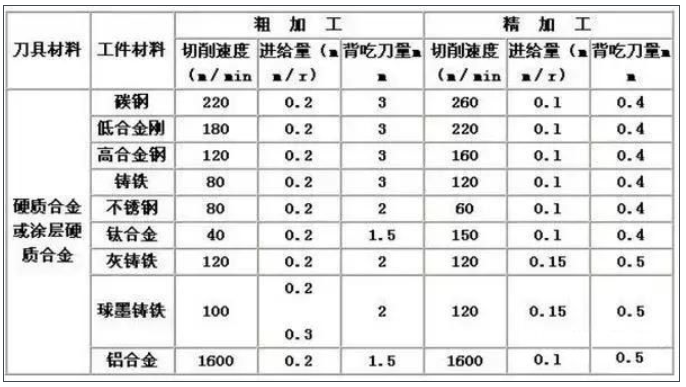
Una selezione ragionevole dei parametri di taglio è fondamentale per un taglio efficiente dei metalli, poiché il materiale da lavorare, gli utensili da taglio e le condizioni di taglio sono i tre fattori principali. Questi determinano il tempo di lavorazione, la durata dell'utensile e la qualità della lavorazione. Il metodo di lavorazione economicamente efficace è inevitabilmente la scelta razionale delle condizioni di taglio.
I tre elementi delle condizioni di taglio: velocità di taglio, velocità di avanzamento e profondità di taglio causano direttamente danni all'utensile. Con l'aumento della velocità di taglio, la temperatura della punta dell'utensile aumenterà, provocando usura meccanica, chimica e termica. Aumentando la velocità di taglio del 20%, la durata dell'utensile si ridurrà della metà.
La relazione tra le condizioni di avanzamento e l'usura dietro l'utensile si verifica entro un intervallo molto ristretto. Ma con una velocità di avanzamento elevata, la temperatura di taglio aumenta, provocando successivamente un'usura significativa. Ha un impatto minore sull'utensile rispetto alla velocità di taglio. L'influenza della profondità di taglio sull'utensile non è significativa quanto quella della velocità di taglio e dell'avanzamento, ma a profondità di taglio ridotte il materiale da tagliare produce uno strato indurito, che influisce anche sulla durata dell'utensile.
Gli utenti devono scegliere la velocità di taglio da utilizzare in base al materiale da lavorare, durezza, stato di taglio, tipo di materiale, velocità di avanzamento, profondità di taglio, ecc. La selezione delle condizioni di lavorazione più adatte si basa su questi fattori. L'usura regolare e stabile è la condizione ideale per raggiungere la durata della vita.
Tuttavia, nelle operazioni pratiche, la scelta della durata dell'utensile è correlata all'usura dell'utensile, ai cambiamenti nelle dimensioni lavorate, alla qualità della superficie, al rumore di taglio, al calore di lavorazione e così via. Quando si determinano le condizioni di lavorazione, è necessario condurre ricerche basate sulla situazione reale. Per materiali difficili da lavorare come acciaio inossidabile e leghe resistenti al calore, è possibile utilizzare refrigeranti o taglienti rigidi.
Come determinare i tre elementi della lavorazione di taglio e come sceglierli correttamente è uno dei contenuti principali del corso sui principi del taglio dei metalli. Alcuni punti chiave sono stati estratti su Metal Processing WeChat e i principi di base per la selezione di questi tre elementi sono i seguenti:
1) Per scegliere la velocità del mandrino al minuto (velocità lineare, velocità circonferenziale) V (metri/minuto), è necessario prima sapere quanta velocità lineare di taglio V deve essere presa.
La selezione di V dipende dal materiale dell'utensile, dal materiale del pezzo, dalle condizioni di lavorazione, ecc. Materiale dell'utensile da taglio: lega dura, V può raggiungere un valore più elevato, solitamente superiore a 100 metri al minuto. Generalmente al momento dell'acquisto delle lame vengono forniti i parametri tecnici: quale materiale può essere lavorato e quanta velocità lineare può essere selezionata.
Acciaio rapido: V può raggiungere solo un valore inferiore, generalmente non superiore a 70 metri al minuto e, nella maggior parte dei casi, viene considerato inferiore a 20-30 metri al minuto. Materiale del pezzo: elevata durezza, basso valore V; La ghisa, con un valore di V inferiore, può essere utilizzata per utensili da taglio in lega dura, con un valore di 70-80 metri al minuto; Per l'acciaio a basso tenore di carbonio, V può essere superiore a 100 metri al minuto, mentre per i metalli non ferrosi, V può essere superiore (100-200 metri al minuto). Acciaio temprato, acciaio inossidabile, V dovrebbe essere preso più in basso. Condizioni di lavorazione: sgrossatura, assumere un valore inferiore per V; Lavorazione di precisione, assumere un valore più alto per V. Il sistema di rigidità delle macchine utensili, dei pezzi e degli utensili da taglio è scarso e V è considerato basso. Se il programma CNC utilizza S come velocità del mandrino al minuto, allora S deve essere calcolata in base al diametro del pezzo e alla velocità della linea di taglio V: S (velocità del mandrino al minuto)=V (velocità della linea di taglio) * 1000 /(3,1416 * diametro del pezzo). Se il programma CNC utilizza una velocità di linea costante, S può utilizzare direttamente la velocità della linea di taglio V (metri/minuto)
2) La velocità di avanzamento (velocità di avanzamento) F dipende principalmente dai requisiti di rugosità superficiale della lavorazione del pezzo. Durante la lavorazione di precisione, i requisiti di superficie sono elevati e la quantità di taglio è considerata piccola: 0,06-0,12 mm/mandrino per giro. Nella lavorazione di sgrossatura è consigliabile utilizzare una dimensione maggiore.
Dipende principalmente dalla forza dell'utensile da taglio, generalmente impiegando 0.3 o superiore. Quando l'angolo posteriore principale dell'utensile da taglio è ampio, la resistenza dell'utensile è scarsa e la quantità di avanzamento non può essere eccessiva. Inoltre, è necessario considerare anche la potenza della macchina utensile e la rigidità del pezzo e dell'utensile. Il programma CNC utilizza due unità di avanzamento: mm/minuto e mm/mandrino per giro. Le unità utilizzate sopra sono mm/mandrino per giro. Se si utilizza mm/minuto, è possibile utilizzare la formula per convertirlo: avanzamento al minuto=avanzamento per giro * mandrino al minuto
3) Durante la lavorazione di precisione, la profondità di taglio (profondità di taglio) viene generalmente considerata inferiore a 0,5 (valore del raggio).
Durante la lavorazione di sgrossatura, viene determinato in base alle condizioni del pezzo, dell'utensile da taglio e della macchina utensile. Generalmente, i piccoli torni (con un diametro massimo di lavorazione inferiore a 400 mm) lavorano l'acciaio 45 # nello stato normalizzato e la profondità di taglio nella direzione radiale generalmente non supera i 5 mm. Inoltre, va notato che se la velocità del mandrino del tornio è controllata dalla normale regolazione della velocità a frequenza variabile, quando la velocità del mandrino è molto bassa (sotto 100-200 giri/min), la potenza di uscita del motore diminuirà in modo significativo e a questa volta la profondità di taglio e la quantità di avanzamento possono essere raggiunte solo in misura molto ridotta.
Selezione ragionevole di utensili da taglio
Durante la tornitura di sgrossatura, è necessario scegliere utensili da taglio con elevata resistenza e buona durata per soddisfare i requisiti di ampio taglio indietro e avanzamento elevato durante la tornitura di sgrossatura.
Durante la lavorazione di precisione, è necessario scegliere utensili da taglio con elevata precisione e buona durata per garantire la precisione di lavorazione richiesta.
Per ridurre il tempo di cambio utensile e facilitare l'allineamento dell'utensile, è necessario utilizzare il più possibile coltelli e lame bloccate a macchina.
Selezione ragionevole di attrezzature
1. Provare a utilizzare dispositivi universali per bloccare i pezzi ed evitare l'uso di dispositivi specializzati;
2. Il riferimento di posizionamento del pezzo coincide per ridurre gli errori di posizionamento.
La determinazione del percorso di lavorazione si riferisce alla traiettoria di movimento e alla direzione dell'utensile rispetto alla parte durante il processo di lavorazione di una macchina utensile CNC.
1. Dovrebbe essere in grado di garantire la precisione della lavorazione e i requisiti di rugosità superficiale;
2. Il percorso di lavorazione dovrebbe essere abbreviato il più possibile per ridurre il tempo di inattività dell'utensile. Al momento, la connessione tra percorso di lavorazione e sovrametallo di lavorazione non è ancora ampiamente utilizzata nei torni CNC. In generale, un margine eccessivo sul grezzo, specialmente quelli contenenti strati di pelle dura forgiati o fusi, dovrebbe essere predisposto su torni ordinari per la lavorazione.
Se è necessario utilizzare un tornio CNC per la lavorazione, è necessario prestare attenzione alla disposizione flessibile del programma. I punti di installazione dell'attrezzatura vengono attualmente raggiunti collegando il mandrino idraulico e il cilindro di bloccaggio idraulico tramite un tirante. I punti di bloccaggio del mandrino idraulico sono i seguenti: innanzitutto, utilizzare una maniglia per rimuovere il dado sul cilindro idraulico, rimuovere il tubo di trazione ed estrarlo dall'estremità posteriore del mandrino. Quindi, utilizzare una maniglia per rimuovere le viti di fissaggio del mandrino e il mandrino potrà essere rimosso.


