


Raccolta completa delle tecniche di lavorazione dei prodotti in alluminio
L'alluminio è il materiale metallico più utilizzato e diffuso tra i metalli non ferrosi e la sua gamma di applicazioni è in continua espansione. I prodotti in alluminio realizzati utilizzando materiali in alluminio sono diversi e innumerevoli, con oltre 700.000 tipi secondo le statistiche. Dal settore dell'edilizia e della decorazione a quello dei trasporti e aerospaziale, vari settori hanno esigenze diverse. Oggi l'editore introdurrà la tecnologia di lavorazione dei prodotti in alluminio e come evitare la deformazione durante la lavorazione.
I vantaggi e le caratteristiche dell’alluminio sono i seguenti:
1. Bassa densità. La densità dell'alluminio è di circa 2,7 g/cm3. La sua densità è solo un terzo di quella del ferro o del rame.
2. Elevata plasticità. L'alluminio ha una buona duttilità e può essere trasformato in vari prodotti attraverso metodi di lavorazione a pressione come l'estrusione e lo stiramento.
3. Resistenza alla corrosione. L'alluminio è un metallo con carica altamente negativa che forma una pellicola protettiva di ossido sulla sua superficie in condizioni naturali o ossidazione anodica e ha una resistenza alla corrosione molto migliore rispetto all'acciaio.
4. Facile da rinforzare. La resistenza dell'alluminio puro non è elevata, ma può essere migliorata mediante anodizzazione.
5. Trattamento superficiale facile. Il trattamento superficiale può migliorare o alterare ulteriormente le proprietà superficiali dell'alluminio. Il processo di anodizzazione dell'alluminio è abbastanza maturo e stabile nel funzionamento ed è stato ampiamente utilizzato nella lavorazione di prodotti in alluminio.
6. Buona conduttività, facile da riciclare.
Tecnologia di lavorazione dei prodotti in alluminio
Punzonatura di prodotti in alluminio
1. Punzonatura a freddo
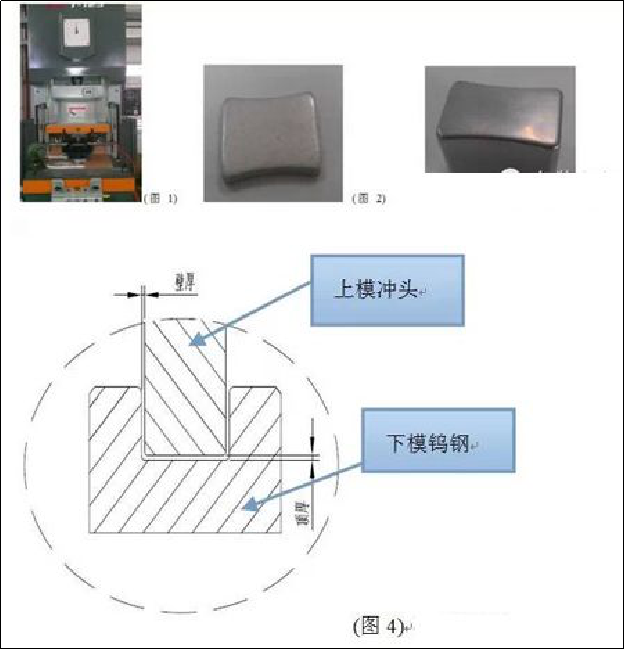
Utilizzare particelle di alluminio del materiale. L'utilizzo di macchine e stampi per estrusione per lo stampaggio singolo è adatto per prodotti cilindrici o forme di prodotto difficili da ottenere nei processi di stiramento, come prodotti ellittici, quadrati e rettangolari. (Come mostrato nella Figura 1 Macchina, nella Figura 2 Particella di alluminio e nella Figura 3 Prodotto)
Il tonnellaggio della macchina utilizzata è correlato alla sezione trasversale del prodotto. Lo spazio tra il punzone superiore e l'acciaio al tungsteno della matrice inferiore è lo spessore della parete del prodotto, mentre lo spazio verticale fino al punto morto inferiore quando vengono pressati il punzone superiore e l'acciaio al tungsteno inferiore è lo spessore superiore del prodotto. . (Come mostrato nella Figura 4)
Vantaggi: Ciclo di apertura dello stampo breve e costi di sviluppo inferiori rispetto agli stampi a stiramento.
Svantaggi: il processo di produzione è lungo, le dimensioni del prodotto variano notevolmente durante il processo e il costo della manodopera è elevato.
2. Allungamento
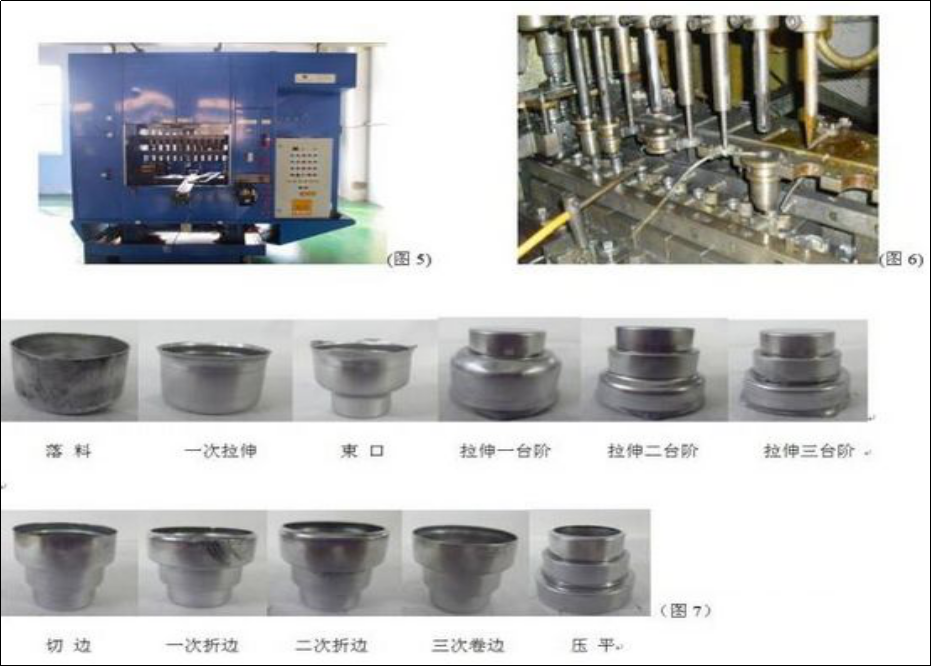
Utilizzare materiale in lamiera di alluminio. Utilizzo di una macchina per formatura continua e di stampi per deformazioni multiple per soddisfare i requisiti di forma, adatti a corpi non cilindrici (prodotti in alluminio con piegatura). (Come mostrato nella Figura 5 Macchina, nella Figura 6 Stampo e nella Figura 7 Prodotto)
Vantaggi: i prodotti complessi e deformati ripetutamente hanno un controllo dimensionale stabile durante il processo di produzione e la superficie del prodotto è relativamente liscia.
Svantaggi: costo elevato dello stampo, ciclo di sviluppo relativamente lungo, requisiti elevati per la selezione e la precisione della macchina.
Trattamento superficiale dei prodotti in alluminio
1. Sabbiatura (granigliatura)
Il processo di pulizia e irruvidimento delle superfici metalliche utilizzando l'impatto del flusso di sabbia ad alta velocità.
Questo metodo di trattamento superficiale per le parti in alluminio può raggiungere un certo grado di pulizia e diversa rugosità sulla superficie del pezzo, migliorare le proprietà meccaniche della superficie del pezzo, migliorando così la resistenza alla fatica del pezzo, aumentando la sua adesione al rivestimento, prolungando la durabilità del rivestimento e facilitando anche il livellamento e la decorazione del rivestimento. Vediamo spesso questo processo in vari prodotti Apple.
2. Lucidatura
Metodo di lavorazione che utilizza effetti meccanici, chimici o elettrochimici per ridurre la rugosità superficiale dei pezzi, al fine di ottenere una superficie lucida e piana. Il processo di lucidatura comprende principalmente lucidatura meccanica, lucidatura chimica e lucidatura elettrolitica. Le parti in alluminio possono ottenere un effetto a specchio simile all'acciaio inossidabile dopo la lucidatura meccanica e la lucidatura elettrolitica. Questo processo dà alle persone la sensazione di un futuro esclusivo, semplice e alla moda.
3. Trafilatura
La trafilatura del filo metallico è il processo di produzione che consiste nel raschiare ripetutamente piastre di alluminio con carta vetrata per creare linee. Il disegno può essere suddiviso in disegno a linea retta, disegno a linea irregolare, disegno a linea a spirale e disegno a filo. Il processo di trafilatura del filo metallico può mostrare chiaramente ogni piccola traccia, donando così una lucentezza fine ai capelli nel metallo opaco, e il prodotto unisce moda e tecnologia.
4. Taglio ad alta brillantezza
Utilizzando una macchina per intagliare di precisione, il coltello diamantato viene rinforzato sul mandrino rotante ad alta velocità (solitamente 20.000 giri/min) della macchina per intagliare di precisione per tagliare le parti, creando aree luminose locali sulla superficie del prodotto. La luminosità dei punti salienti del taglio è influenzata dalla velocità della punta da fresatura. Maggiore è la velocità della punta del trapano, più luminosa sarà l'evidenziazione del taglio, mentre è vero il contrario, rendendola più scura e più soggetta alle linee dell'utensile. L'elevata lucentezza e il taglio ad alta lucentezza sono particolarmente comuni nell'applicazione dei telefoni cellulari, come l'iPhone 5. Negli ultimi anni, alcuni telai metallici di TV di fascia alta hanno adottato la tecnologia di fresatura ad alta lucentezza, combinata con processi di anodizzazione e trafilatura, rendendo il TV nel complesso piena di moda e acutezza tecnologica.
5. Anodizzazione
L'anodizzazione si riferisce all'ossidazione elettrochimica di metalli o leghe, in cui l'alluminio e le sue leghe formano una pellicola di ossido sui prodotti in alluminio (anodi) sotto i corrispondenti elettroliti e condizioni di processo specifiche a causa dell'azione della corrente applicata. L'anodizzazione non solo risolve i difetti di durezza superficiale e resistenza all'usura dell'alluminio, ma ne prolunga anche la durata e ne migliora l'estetica. È diventato una parte indispensabile del trattamento superficiale dell'alluminio ed è attualmente il processo più utilizzato e di successo.
6. Anodo bicolore
L'anodo a due colori si riferisce all'anodizzazione di un prodotto e all'assegnazione di colori diversi ad aree specifiche. Il processo di anodizzazione a doppio colore è meno comunemente utilizzato nel settore televisivo a causa della sua complessità e dei costi elevati; Ma il contrasto tra i due colori riflette meglio l'aspetto esclusivo e di fascia alta del prodotto.
Misure di processo e competenze operative per ridurre la deformazione della lavorazione dell'alluminio
Ci sono molte ragioni per la deformazione delle parti in alluminio durante la lavorazione, che sono legate al materiale, alla forma della parte, alle condizioni di produzione, ecc. Ci sono principalmente i seguenti aspetti: deformazione causata dallo stress interno nel pezzo grezzo, deformazione causata dalla forza di taglio e calore e deformazione causata dalla forza di serraggio.
Misure di processo per ridurre la deformazione della lavorazione
1. Ridurre lo stress interno della coltivazione della lana
L'invecchiamento naturale o artificiale e il trattamento delle vibrazioni possono eliminare parzialmente lo stress interno del grezzo. Anche la pre-elaborazione è un metodo di processo efficace. A causa dell'ampio margine, si verifica anche una grande deformazione dopo la lavorazione per le parti ruvide della testa grassa e delle orecchie grandi. Se le parti in eccesso del pezzo grezzo vengono prelavorate e l'eccesso di ciascuna parte viene ridotto, non solo è possibile ridurre la deformazione della lavorazione dei processi successivi, ma anche rilasciare parte dello stress interno dopo essere stato lasciato per un periodo di tempo dopo la prelavorazione.
2. Migliorare la capacità di taglio degli utensili da taglio
I parametri materiali e geometrici degli utensili da taglio hanno un impatto importante sulla forza di taglio e sul calore di taglio. La corretta selezione degli utensili da taglio è fondamentale per ridurre la deformazione della lavorazione del pezzo.
1) Selezionare ragionevolmente i parametri geometrici dell'utensile da taglio.
① Angolo anteriore: pur mantenendo la resistenza del tagliente, selezionando un angolo anteriore più ampio è possibile non solo affilare il tagliente, ma anche ridurre la deformazione del taglio, rendendo uniforme la rimozione dei trucioli, riducendo così la forza di taglio e la temperatura di taglio. Evitare l'uso di utensili con angolo di spoglia negativo.
② Angolo posteriore: la dimensione dell'angolo posteriore ha un impatto diretto sull'usura della superficie di taglio posteriore e sulla qualità della superficie lavorata. Lo spessore di taglio è una condizione importante per la selezione dell'angolo posteriore. Durante la fresatura di sgrossatura, a causa dell'elevata velocità di avanzamento, del carico di taglio pesante e dell'elevata generazione di calore, è necessario che l'utensile abbia buone condizioni di dissipazione del calore. Pertanto, dovrebbe essere selezionato un angolo posteriore più piccolo. Durante la fresatura di precisione, è necessario avere un bordo affilato per ridurre l'attrito tra la superficie di taglio posteriore e la superficie di lavorazione e per ridurre la deformazione elastica. Pertanto, dovrebbe essere selezionato un angolo posteriore più ampio.
③ Angolo della spirale: per garantire una fresatura uniforme e ridurre la forza di fresatura, l'angolo della spirale deve essere selezionato il più ampio possibile.
④ Angolo di deviazione principale: ridurre adeguatamente l'angolo di deviazione principale può migliorare le condizioni di dissipazione del calore e abbassare la temperatura media dell'area di lavorazione.
2) Migliorare la struttura degli strumenti.
① Ridurre il numero di denti della fresa e aumentare lo spazio di ritenzione del truciolo. A causa dell'elevata plasticità dei materiali in alluminio, durante la lavorazione si verifica una significativa deformazione di taglio, che richiede uno spazio di contenimento dei trucioli più ampio. Pertanto, è consigliabile avere un raggio inferiore della scanalatura di trattenimento del truciolo più ampio e un numero inferiore di denti della fresa.
② Affilatura fine dei denti della lama. Il valore di rugosità del tagliente dei denti della taglierina deve essere inferiore a Ra=0.4um. Prima di utilizzare un nuovo coltello, è necessario utilizzare una pietra da olio fine per affilare delicatamente alcune volte la parte anteriore e posteriore dei denti della lama per eliminare eventuali sbavature rimanenti e leggere dentellature durante l'affilatura dei denti della lama. In questo modo, non solo è possibile ridurre il calore da taglio, ma anche la deformazione da taglio è relativamente piccola.
③ Controllare rigorosamente gli standard di usura degli utensili da taglio. Dopo l'usura dell'utensile, il valore di rugosità superficiale del pezzo aumenta, la temperatura di taglio aumenta e la deformazione del pezzo aumenta di conseguenza. Pertanto, oltre a selezionare materiali dell'utensile con una buona resistenza all'usura, lo standard di usura dell'utensile non deve superare 0,2 mm, altrimenti è facile produrre depositi di trucioli. Durante il taglio, la temperatura del pezzo non deve generalmente superare i 100 gradi per evitare deformazioni.
3. Migliorare il metodo di bloccaggio dei pezzi
Per le parti in alluminio a parete sottile con scarsa rigidità, è possibile utilizzare i seguenti metodi di bloccaggio per ridurre la deformazione:
① Per le parti di rivestimento a parete sottile, se per il bloccaggio radiale si utilizza un mandrino autocentrante a tre griffe o un mandrino a molla, una volta allentato dopo la lavorazione, il pezzo si deformerà inevitabilmente. A questo punto, dovrebbe essere utilizzato il metodo di compressione della faccia terminale assiale con buona rigidità. Utilizzando il foro interno della parte per il posizionamento, realizzare un albero passante filettato e inserirlo nel foro interno della parte. Utilizzare una piastra di copertura per premere saldamente la superficie terminale, quindi serrarla con un dado. Durante la lavorazione del cerchio esterno è possibile evitare la deformazione del serraggio, ottenendo così una precisione di lavorazione soddisfacente.
② Durante la lavorazione di pezzi in lamiera sottile con pareti sottili, è meglio utilizzare ventose a vuoto per ottenere una forza di serraggio distribuita uniformemente, quindi utilizzare quantità di taglio inferiori per la lavorazione, che possono prevenire efficacemente la deformazione del pezzo.
Inoltre, è possibile utilizzare anche il metodo del ripieno. Per aumentare la rigidità del processo di pezzi a pareti sottili, è possibile riempire il pezzo con il fluido per ridurre la deformazione durante i processi di bloccaggio e taglio. Ad esempio, l'iniezione di urea fusa contenente dal 3% al 6% di nitrato di potassio nel pezzo e, dopo la lavorazione, l'immersione del pezzo in acqua o alcool può sciogliere e versare il riempitivo.
4. Organizzare ragionevolmente il processo
Durante il taglio ad alta velocità, a causa dell'ampio margine di lavorazione e del taglio intermittente, il processo di fresatura genera spesso vibrazioni, che influiscono sulla precisione della lavorazione e sulla ruvidità della superficie. Pertanto, il processo di taglio ad alta velocità CNC può generalmente essere suddiviso in lavorazione di sgrossatura, lavorazione di semiprecisione, lavorazione di pulizia degli angoli, lavorazione di precisione e altri processi. Per le parti con requisiti di elevata precisione, a volte è necessaria una lavorazione secondaria di semiprecisione, seguita da una lavorazione di precisione. Dopo la lavorazione di sgrossatura, le parti possono essere raffreddate naturalmente per eliminare lo stress interno generato dalla lavorazione di sgrossatura e ridurre la deformazione. Il margine lasciato dopo la sgrossatura dovrebbe essere maggiore della deformazione, generalmente 1-2mm. Durante la lavorazione di precisione, la superficie delle parti deve mantenere un margine di lavorazione uniforme, generalmente compreso tra 0,2 e 0,5 mm, per mantenere l'utensile da taglio in uno stato stabile durante il processo di lavorazione. Ciò può ridurre notevolmente la deformazione del taglio, ottenere una buona qualità di lavorazione della superficie e garantire la precisione del prodotto.
Abilità operative per ridurre la deformazione della lavorazione
La deformazione delle parti in alluminio durante il processo di lavorazione non è dovuta solo ai motivi di cui sopra, ma anche all'importanza dei metodi operativi nelle operazioni pratiche.
1. Per le parti con un ampio margine di lavorazione, al fine di avere migliori condizioni di dissipazione del calore durante il processo di lavorazione ed evitare la concentrazione di calore, è necessario utilizzare la lavorazione simmetrica durante la lavorazione. Se è presente una lamiera spessa 90 mm che deve essere lavorata a 60 mm, se un lato viene fresato e l'altro lato viene fresato immediatamente e la planarità raggiunge 5 mm quando si lavora alla dimensione finale in una sola passata; Se si utilizza la lavorazione simmetrica ad avanzamento ripetuto, ciascun lato viene lavorato due volte per raggiungere la dimensione finale, garantendo una planarità di 0,3 mm.
2. Se sulla parte in lamiera sono presenti più cavità, non è consigliabile utilizzare il metodo di lavorazione sequenziale di una cavità per ciascuna cavità durante la lavorazione, poiché ciò può facilmente causare sollecitazioni irregolari sulla parte e deformazioni. Adottando più livelli di lavorazione, ogni strato viene lavorato simultaneamente su tutte le cavità il più possibile, quindi lo strato successivo viene lavorato per rendere le parti sollecitate in modo uniforme e ridurre la deformazione.
3. Ridurre la forza di taglio e il calore di taglio modificando la quantità di taglio. Tra i tre elementi dei parametri di taglio, l'avanzamento indietro ha un impatto significativo sulla forza di taglio. Se il sovrametallo di lavorazione è troppo grande e la forza di taglio di una singola passata è troppo grande, ciò non solo causerà la deformazione delle parti, ma influenzerà anche la rigidità del mandrino della macchina utensile e ridurrà la durata dell'utensile. Se si riduce la quantità di taglio posteriore, si ridurrà notevolmente l'efficienza produttiva. Tuttavia, la fresatura ad alta velocità viene comunemente utilizzata nella lavorazione CNC per superare questa sfida. Riducendo la quantità di taglio posteriore, purché la velocità di avanzamento venga aumentata di conseguenza e la velocità della macchina venga aumentata, la forza di taglio può essere ridotta garantendo al tempo stesso l'efficienza della lavorazione.
4. Anche l'ordine di taglio deve essere considerato attentamente. La lavorazione di sgrossatura enfatizza il miglioramento dell'efficienza della lavorazione e il perseguimento di una velocità di taglio per unità di tempo. In genere è possibile utilizzare la fresatura inversa. Taglia il materiale in eccesso sulla superficie del pezzo grezzo alla massima velocità e nel minor tempo possibile e forma sostanzialmente il contorno geometrico richiesto per la lavorazione di precisione. La lavorazione di precisione enfatizza l'elevata precisione e qualità ed è consigliabile utilizzare la fresatura in avanti. Poiché lo spessore di taglio dei denti della fresa diminuisce gradualmente dal massimo fino a zero durante la fresatura in avanti, il grado di incrudimento viene notevolmente ridotto, riducendo allo stesso tempo il grado di deformazione delle parti.
5. I pezzi a pareti sottili subiscono deformazioni durante la lavorazione a causa del bloccaggio, cosa difficile da evitare anche durante la lavorazione di precisione. Per ridurre al minimo la deformazione del pezzo, la parte di bloccaggio può essere allentata prima che venga raggiunta la dimensione finale durante la lavorazione di precisione, consentendo al pezzo di ritornare liberamente al suo stato originale. Quindi, può essere leggermente serrato per garantire che il pezzo sia saldamente bloccato (completamente in base alla sensazione della mano), in modo da ottenere l'effetto di lavorazione desiderato. In breve, è meglio che la forza di bloccaggio agisca sulla superficie di supporto e che la forza di bloccaggio agisca nella direzione di una buona rigidità del pezzo. Con la premessa di garantire che il pezzo non sia allentato, minore è la forza di serraggio, meglio è.
6. Quando si lavorano pezzi con cavità, è consigliabile non lasciare che la fresa penetri direttamente nella parte come una punta da trapano, con conseguente spazio insufficiente per il truciolo per la fresa, rimozione irregolare dei trucioli, surriscaldamento, espansione, rottura dell'utensile e altro fenomeni avversi. Innanzitutto, utilizzare una punta da trapano della stessa dimensione o una dimensione più grande della fresa per praticare il foro dell'utensile, quindi utilizzare la fresa per fresarlo. In alternativa, è possibile utilizzare il software CAM per produrre programmi di taglio a spirale.
L'applicazione del sistema CNC multiasse nella lavorazione superficiale


